Konstruktionsrichtlinien für thermoplastische Spritzgussteile
Eine fertigungsgerechte Konstruktion für Spritzguss fordert gleichmäßige Wandstärken zwischen 1.5 und 3.5 Millimetern, Entformungsschrägen von mindestens 1 Grad bei glatten Flächen und 3 Grad bei Strukturätzungen, Versteifungsrippen mit maximal 60 Prozent der Basiswandstärke und Radien zur Vermeidung von Kerbspannungen.

Geometrische Grundregeln für werkzeuggerechte Bauteile
Die Beachtung von Design for Manufacturing Grundsätzen (DFM) senkt die Werkzeuginvestition, verkürzt Kühlzeiten und verhindert Bauteilverzug durch ungleichmäßige Schwindungsvorgänge.
Ein durchdacht konstruiertes Bauteil kommt ohne aufwendige Werkzeugschieber aus und ermöglicht den Einsatz wirtschaftlicher Zweibackenwerkzeuge.
Richtwerte für Wanddicken und Entformungsschrägen nach Werkstoff
| Kunststoffsorte | Typische Wandstärke | Empfohlene Mindestschräge |
|---|---|---|
| Polypropylen (PP) | 1.0 mm bis 3.0 mm | 1.0 Grad |
| ABS | 1.5 mm bis 3.5 mm | 1.0 bis 1.5 Grad |
| Polycarbonat (PC) | 2.0 mm bis 4.0 mm | 1.5 bis 2.0 Grad |
| Polyamid (PA6 / PA66) | 1.2 mm bis 3.2 mm | 1.0 bis 1.5 Grad |
| Narbungen nach VDI 3400 | Wie Polymerbasis | 3.0 bis 5.0 Grad je nach Strukturtiefe |
Homogene Wandstärken und sanfte Querschnittsübergänge
Sprunghafte Wandstärkenunterschiede führen zu unterschiedlichen Abkühlgeschwindigkeiten in der Form, was zu inneren Hohlräumen oder unschönen Einfallstellen an Sichtflächen führt.
Lassen sich unterschiedliche Dicken funktionell nicht vermeiden, muss der Übergang durch stetige Schrägen mit sanfter Neigung ausgeführt werden.
Dimensionierung von Versteifungsrippen und Ausrundungen
Zur Erhöhung der Biegesteifigkeit eines Gehäuses ist die Anordnung mehrerer dünner Rippen stets wirkungsvoller als das pauschale Aufdicken des Gehäusebodens.
Die Rippendicke an der Anbindungsstelle darf sechzig Prozent der tragenden Wand nicht überschreiten, ergänzt um Übergangsradien von mindestens null Komma fünf Millimetern gegen Kerbwirkung.
Erreichbare Maßtoleranzen nach industriellen Standards
Die erreichbare Präzision am fertigen Bauteil wird von der werkstoffspezifischen Schwindung, der Formnesttemperierung und der Zerspanungsgenauigkeit des Werkzeugstahls bestimmt.
Bei amorphen Kunststoffen wie ABS und PC fertigen wir Serienabmessungen standardmäßig mit Toleranzen von plus minus null Komma ein Millimetern gemäß DIN 16742.
Häufig gestellte Fachfragen
Direkte Antworten aus unserer Werkstattpraxis.
Welche Folgen hat ein zu gering gewählter Entformungswinkel?
Das Formteil reibt beim Öffnen des Werkzeugs an den Kavitätswänden, was zu Kratzern, Verzug und Abdrücken der Auswerfer führt.
Wie lässt sich unerwünschter Verzug bei langgestreckten Teilen verhindern?
Durch absolut gleichmäßige Wandstärken, abgestimmte Werkzeugkühlung beider Formhälften und sinnvoll angeordnete Längsrippen.
Related manufacturing processes and guides
Explore engineering documentation, process limits, and material guidelines.
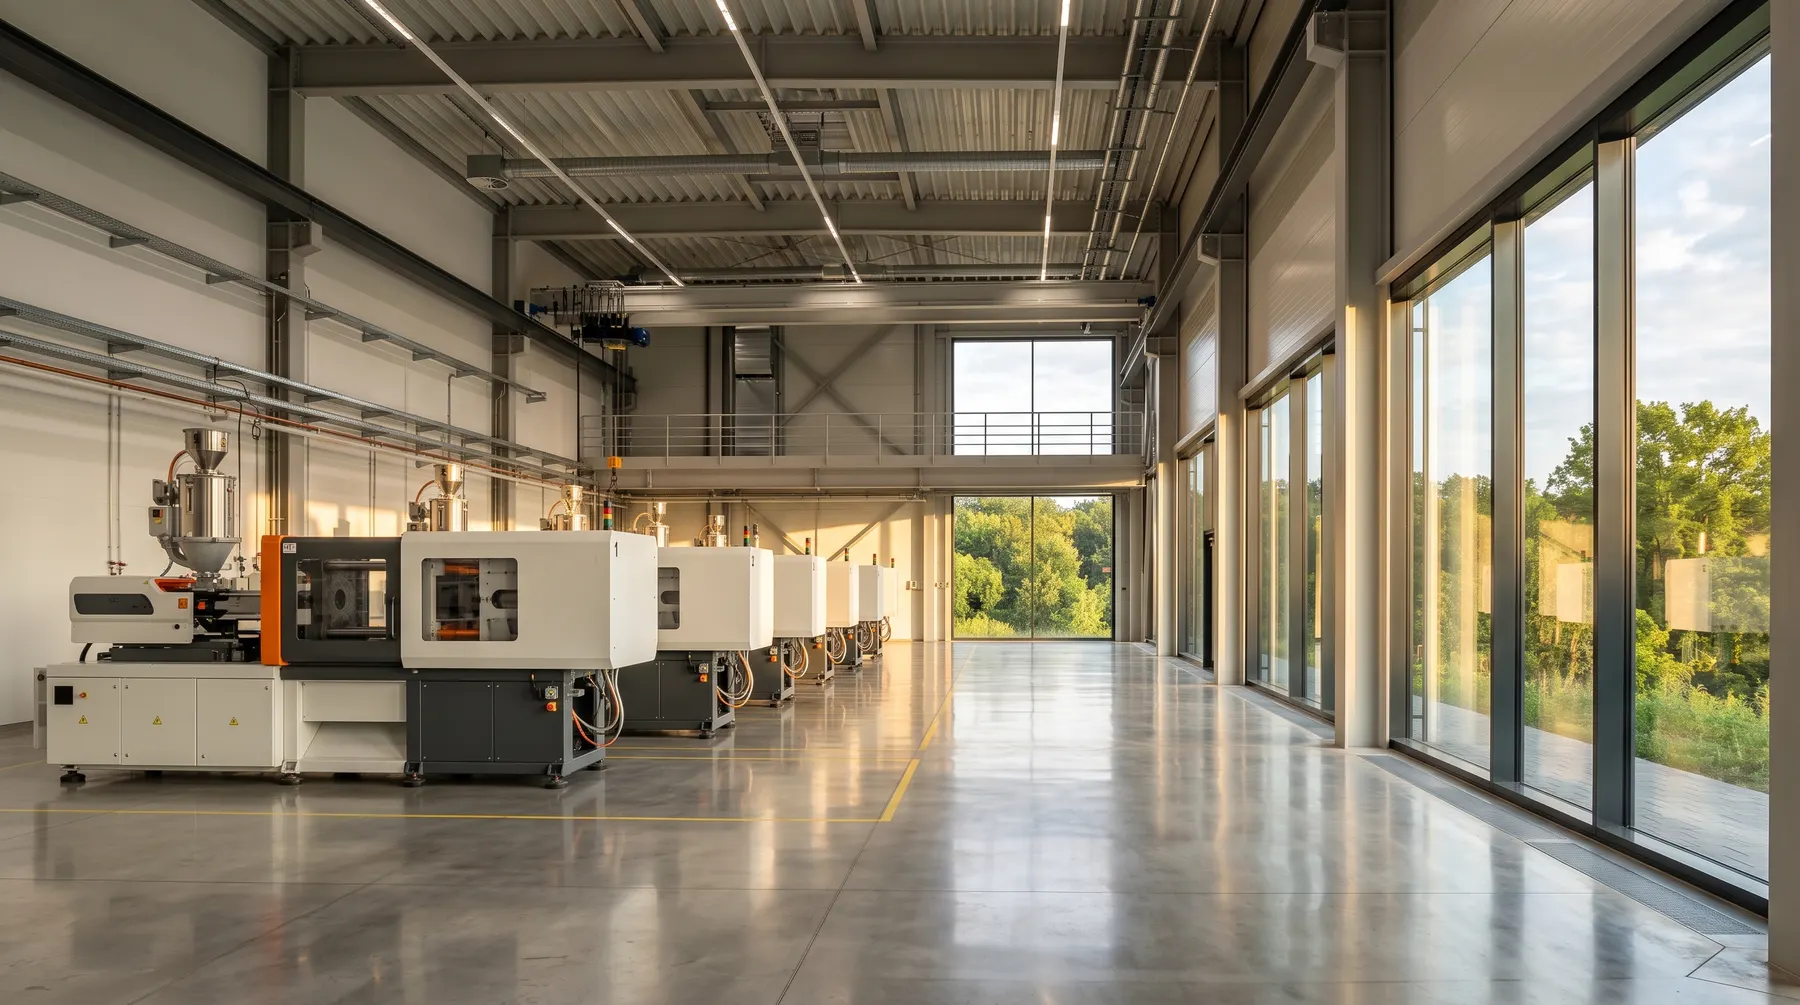
Funktionsweise Spritzguss
Vorgänge im Werkzeug und Phasen des Spritzgießzyklus.

Werkzeugkosten
Kalkulationsgrundlagen und Werkzeugbauzeiten im Überblick.
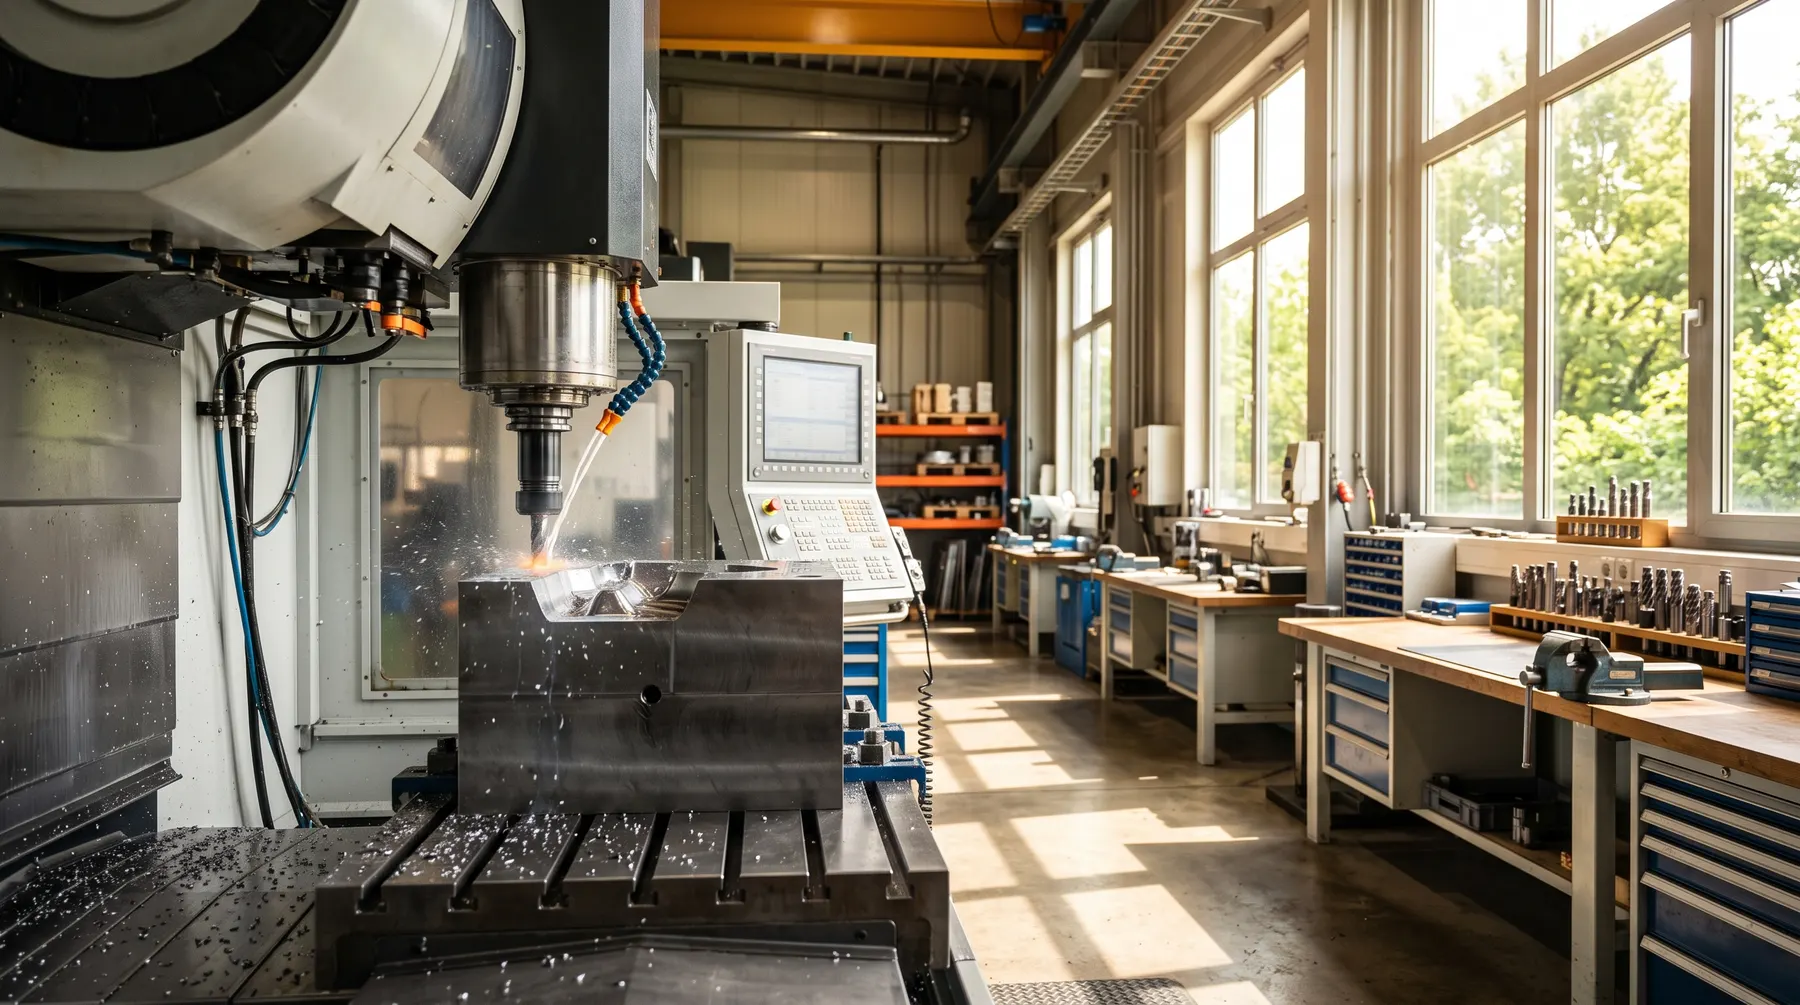
Werkzeugbau Werkstatt
Präzisionsfertigung von Stahlformen mit CNC Fräszentren.
Bereit zur Prüfung Ihrer Bauteile?
Senden Sie Ihre 3D Daten und Losgrößen zur Kalkulation von Werkzeug und Teilepreis innerhalb von 1-2 Werktagen.