Funktionsweise des Spritzgussverfahrens: Prozessablauf und Fehlervermeidung
Das Kunststoff Spritzgießen ist ein zyklisches Fertigungsverfahren, bei dem thermoplastisches Granulat in einem beheizten Zylinder aufgeschmolzen, durch eine rotierende Schnecke homogenisiert und unter hohem Druck in das geschlossene Stahlwerkzeug eingespritzt wird. Nach dem Erstarren der Schmelze im temperierten Werkzeug öffnet die Form und Auswerferstifte entformen das Fertigteil.
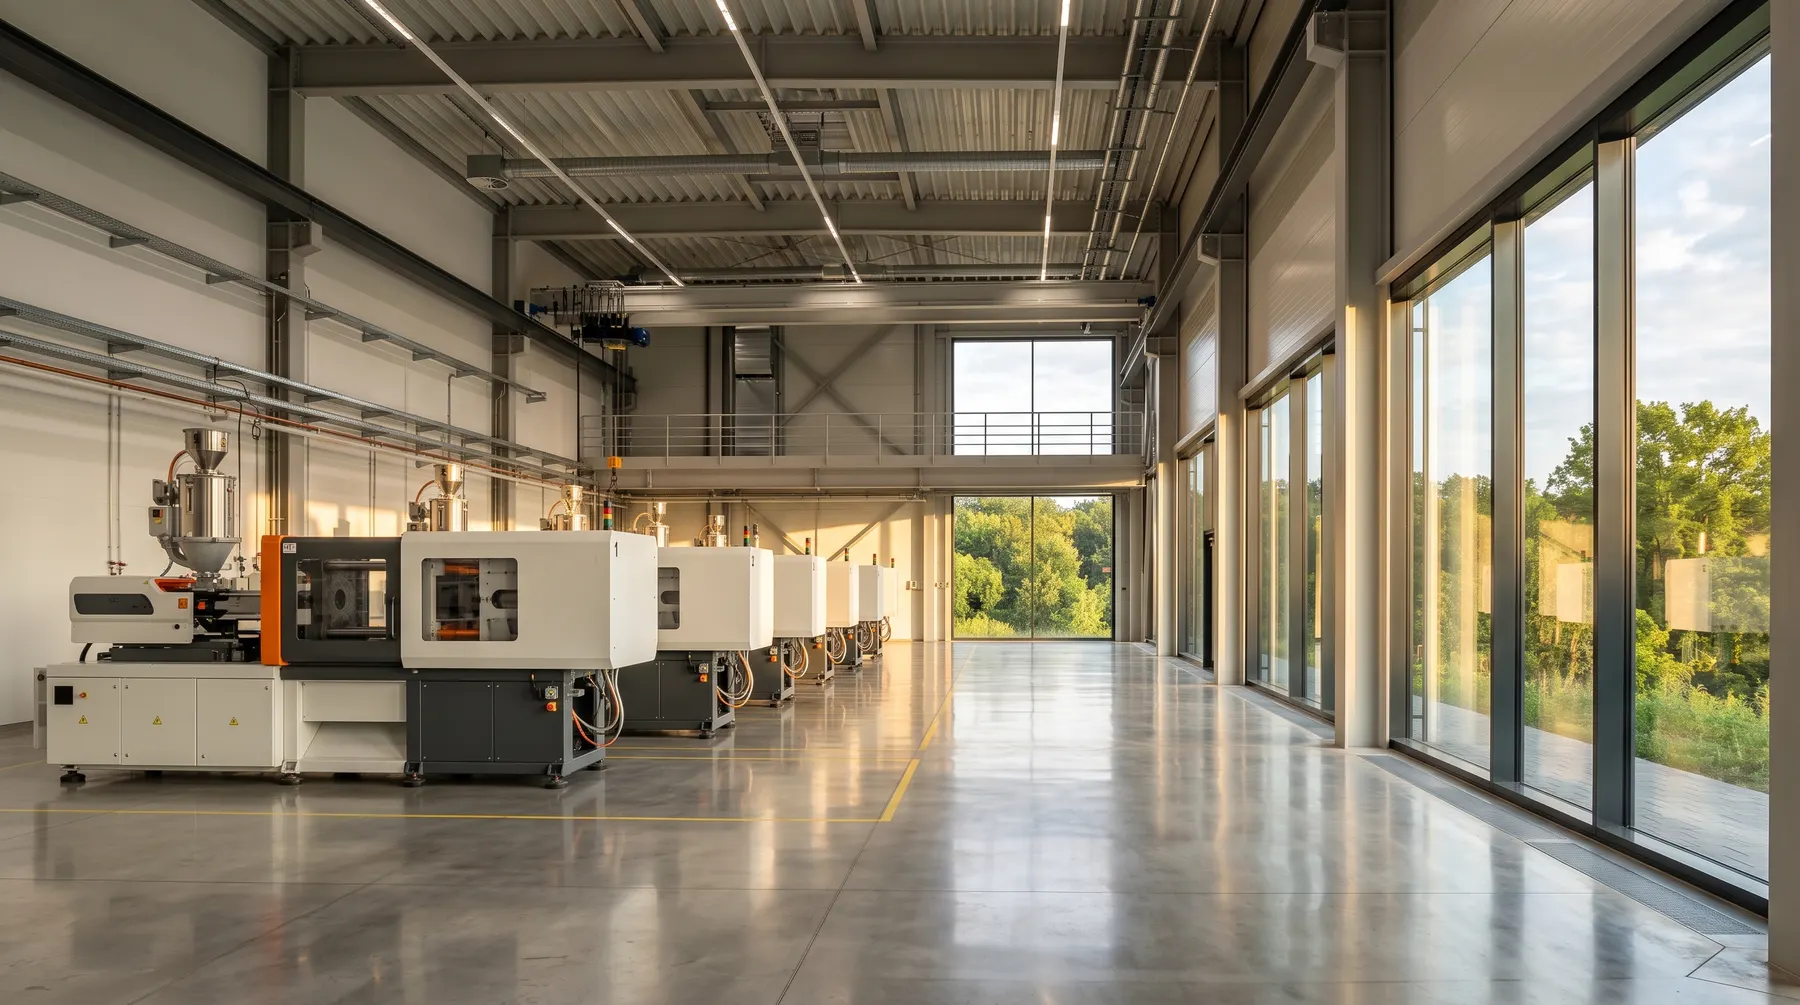
Die sechs aufeinanderfolgenden Schritte des Spritzgießzyklus
Der Spritzgussprozess arbeitet in einer kontinuierlich wiederkehrenden Folge von sechs Schritten, die rohes Polymergranulat in hochpräzise Bauteile überführt. Die Zykluszeit reicht von fünfzehn Sekunden bei dünnwandigen Teilen bis zu über einer Minute bei massiven Gehäusen.
Schritt 1 Werkzeug schließen: Die Schließeinheit spannt die beiden Werkzeughälften mit berechneter Schließkraft zusammen, um den Gegendruck der einströmenden Schmelze aufzufangen.
Schritt 2 Einspritzen: Die Schnecke fährt axial wie ein Kolben nach vorn und presst das aufgeschmolzene Kunststoffvolumen über Düse, Angussbuchse und Verteilerkanäle in die Formkavitäten.
Typische Spritzgussfehler, physikalische Ursachen und Korrekturmaßnahmen
| Fehlerbild | Hauptursache im Prozess | Korrekturmaßnahme an der Maschine |
|---|---|---|
| Gratbildung an Trennflächen | Einspritzdruck zu hoch oder Schließkraft unzureichend | Schließkraft erhöhen oder Werkzeugtrennung nacharbeiten |
| Einfallstellen an Oberflächen | Wandstärke zu groß oder Nachdruck ungenügend | Nachdruckhöhe optimieren und Rippenstärke auf 60% der Basiswand begrenzen |
| Unvollständige Ausformung | Einspritzgeschwindigkeit zu gering oder Entlüftung blockiert | Massetemperatur anheben und Entlüftungskanäle in der Trennebene reinigen |
| Sichtbare Bindenähte | Zusammentreffen abgekühlter Schmelzefronten | Werkzeugtemperatur erhöhen und Angusslage anpassen |
Nachdruckphase und thermische Werkzeugkühlung
Sobald die Formkavitäten gefüllt sind, hält die Maschine einen definierten Nachdruck aufrecht. Dies gleicht die Volumenschwindung des Polymers beim Übergang vom flüssigen in den festen Zustand aus.
Bohrungen im Werkzeugstahl führen Kühlwasser durch die Formplatten, führen die Wärme kontrolliert ab und sorgen für maßhaltige Bauteile bei kurzen Standzeiten in der Maschine.
Formöffnung und mechanische Teileentformung
Nach Erreichen der formstabilen Entformungstemperatur öffnet die bewegliche Werkzeugaufspannplatte. Mechanische Schieber geben eventuell vorhandene Hinterschnitte frei.
Das Auswerferpaket fährt vor und drückt die Auswerferstifte gegen unkritische Funktionsflächen auf der Rückseite des Teils, sodass das Bauteil frei fällt oder vom Entnahmeroboter gegriffen wird.
Prozessüberwachung für gleichbleibende Serienqualität
Stabile Abmessungen über große Stückzahlen erfordern eine exakte Regelung der Zylindertemperaturen, des Staudrucks bei der Dosierung und des Umschaltpunkts auf Nachdruck.
In unserer Fertigung zeichnen die Maschinen die Einspritzdruckkurven lückenlos auf, um Unregelmäßigkeiten sofort zu erkennen.
Häufig gestellte Fachfragen
Direkte Antworten aus unserer Werkstattpraxis.
Worin liegt der Unterschied zwischen reiner Einspritzzeit und Gesamtzykluszeit?
Die Einspritzzeit umfasst lediglich das Füllen der Hohlräume in wenigen Sekunden, während die Zykluszeit zusätzlich Nachdruck, Kühlung, Dosieren und Entformen beinhaltet.
Welche Bedeutung kommt den Entlüftungskanälen im Werkzeug zu?
Kann die im Werkzeughohlraum eingeschlossene Luft nicht entweichen, wird sie extrem verdichtet und führt zu Verbrennungen durch den Dieseleffekt oder Fehlstellen.
Related manufacturing processes and guides
Explore engineering documentation, process limits, and material guidelines.

Konstruktionsrichtlinien
Wandstärken, Schrägen und Verrippung für fehlerfreie Bauteile.
Thermoplaste Übersicht
Eigenschaften und Kennwerte von ABS, PP, PC, PA66 und POM.

Werkzeugbau
Hochgeschwindigkeitsfräsen, Erodieren und Montage von Spritzgusswerkzeugen.
Bereit zur Prüfung Ihrer Bauteile?
Senden Sie Ihre 3D Daten und Losgrößen zur Kalkulation von Werkzeug und Teilepreis innerhalb von 1-2 Werktagen.