Литье пластмасс под давлением: этапы процесса и предупреждение дефектов
Литье пластмасс под давлением представляет собой циклический производственный процесс, в котором гранулы термопласта плавятся в материальном цилиндре, гомогенизируются шнеком и впрыскиваются под высоким давлением в стальную пресс-форму. После охлаждения и затвердевания полимера форма размыкается и выталкиватели извлекают готовую деталь.
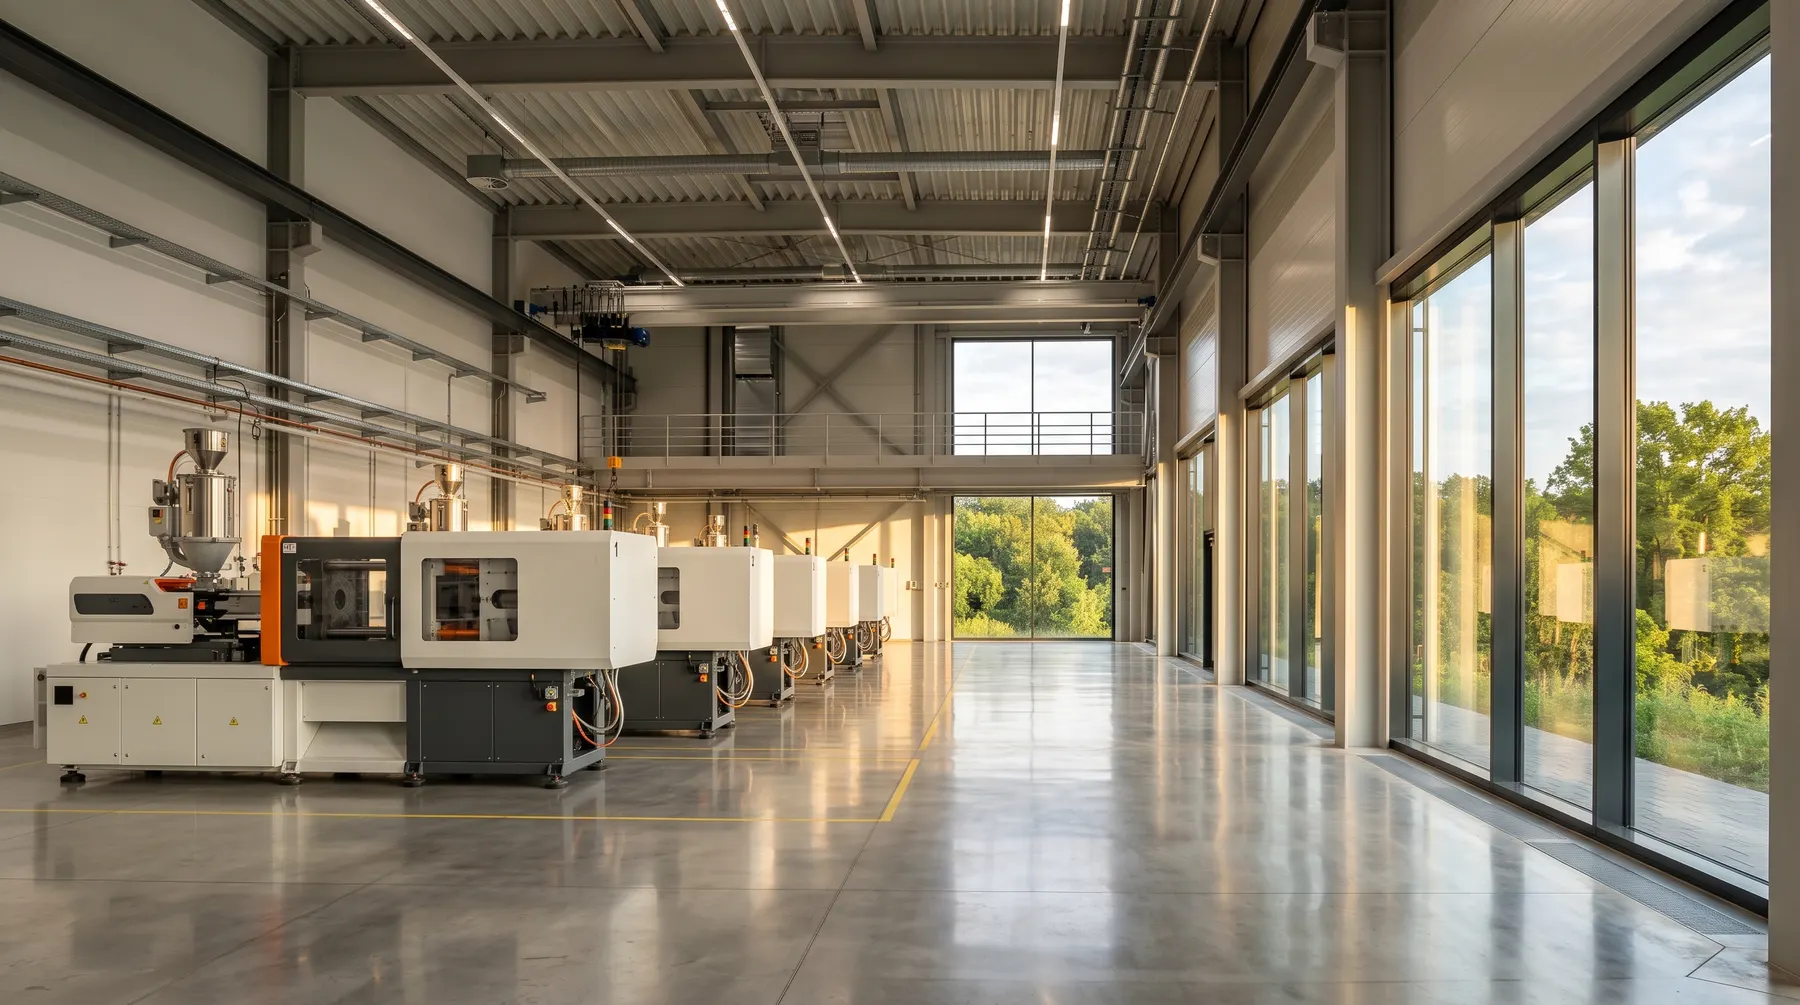
Шесть последовательных этапов рабочего цикла литья пластмасс
Технологический цикл состоит из шести повторяющихся этапов, превращающих гранулированное полимерное сырье в монолитные изделия высокой точности. Время полного цикла варьируется от пятнадцати секунд для тонкостенных деталей до минуты для массивных корпусов.
Этап 1 Смыкание пресс-формы: Гидравлический или электрический узел смыкания прижимает подвижную плиту с расчетным усилием для удержания полостей при впрыске расплава под давлением.
Этап 2 Впрыск: Шнек ТПА смещается вперед поступательно как поршень, подавая отмеренную дозу расплава через сопло, литниковую втулку и каналы в формующие полости.
Распространенные дефекты литья, физические причины и технологические меры
| Характер дефекта | Основная физическая причина | Корректирующее действие на ТПА |
|---|---|---|
| Облой по разъему | Избыточное давление литья или недостаточный тоннаж смыкания | Увеличить усилие смыкания или припассеровать плоскость разъема формы |
| Утяжины на поверхности | Слишком толстые стенки или слабое давление выдержки | Повысить выдержку под давлением и ограничить толщину ребер до 60% стенки |
| Недолив полостей | Низкая скорость впрыска или засорение воздушных выпаров | Повысить температуру расплава и прочистить вентиляционные каналы |
| Спаи и линии стыка | Встреча остывших потоков с неполным молекулярным слиянием | Поднять температуру формы и изменить позицию точки впуска расплава |
Выдержка под давлением и температурная стабилизация
Сразу после заполнения полостей термопластавтомат удерживает постоянное давление подпитки, компенсирующее объемную усадку полимера при кристаллизации.
Каналы охлаждения внутри стальных плит формы отводят тепло циркулирующей водой, гарантируя стабильность размеров и сокращая время нахождения детали в форме.
Размыкание оснастки и механическое извлечение деталей
После достижения температуры безопасного съема подвижная плита ТПА отходит назад. Боковые ползуны и клинья освобождают внешние поднутрения детали.
Плита толкателей выдвигает цилиндрические или плоские толкатели, мягко сбрасывая готовую отливку на ленточный транспортер либо в захват манипулятора.
Непрерывный мониторинг параметров формования
Стабильность размеров в крупных партиях зависит от точного соблюдения температур цилиндра, противодавления набора дозы и точки переключения на выдержку.
На нашем предприятии системы ТПА протоколируют графики давления впрыска для выявления отклонений до упаковки партии.
Ответы на частые вопросы
Прямые ответы технологов нашего завода.
В чем различие между временем впрыска и полным временем литьевого цикла?
Время впрыска занимает лишь несколько секунд заполнения полостей, тогда как цикл включает выдержку, остывание, набор дозы, размыкание и выталкивание.
Почему вентиляционные каналы в пресс-форме имеют решающее значение?
Если запертый в полости воздух не выходит свободно, он сильно сжимается расплавом, вызывая термический пригар по дизель-эффекту или недолив.
Related manufacturing processes and guides
Explore engineering documentation, process limits, and material guidelines.

Конструирование деталей
Толщины стенок, литейные уклоны и ребра для исключения дефектов.
Материалы пластмасс
Характеристики и прочность марок ABS, PP, PC, PA66 и POM.

Инструментальный цех
Высокоскоростная фрезеровка ЧПУ, электроэрозия и сборка оснастки.
Готовы передать чертежи на расчет?
Отправьте 3D модели и тираж для расчета пресс-формы и цены отливки за 1-2 рабочих дня.