Come funziona lo stampaggio ad iniezione: ciclo produttivo e prevenzione difetti
Lo stampaggio ad iniezione è un processo produttivo ciclico in cui granuli di polimero termoplastico vengono fusi in un cilindro riscaldato, omogeneizzati da una vite punzonante e iniettati ad alta pressione nella cavità di uno stampo in acciaio. Dopo il raffreddamento e la solidificazione del polimero, lo stampo si apre e gli estrattori espellono il componente finito.
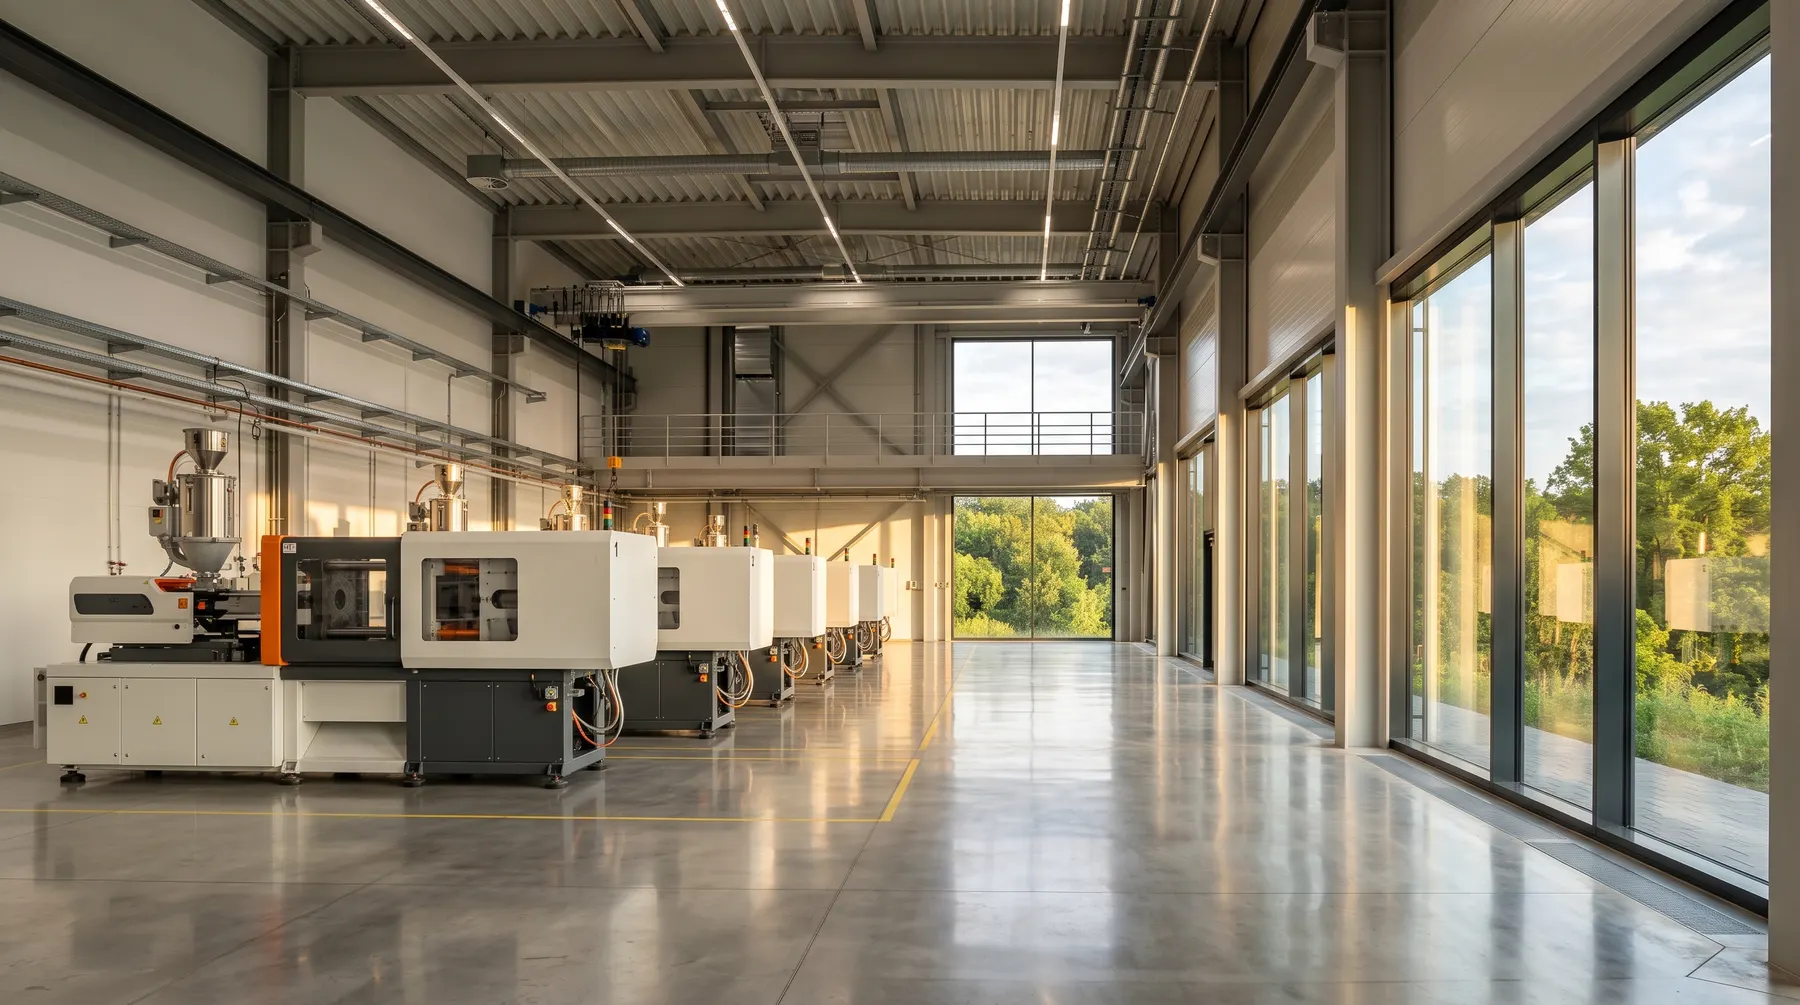
I sei passi sequenziali del ciclo di stampaggio ad iniezione
Il processo opera attraverso una sequenza continua di sei passi che trasforma granuli plastici grezzi in pezzi finiti con precisione millimetrica. Il tempo ciclo complessivo varia da quindici secondi per parti sottili a oltre un minuto per involucri strutturali spessi.
Passo 1 Chiusura dello stampo: La pressa blocca i due semistampi applicando una forza di chiusura calcolata per contrastare la spinta del polimero fuso iniettato.
Passo 2 Iniezione: La vite punzonante avanza spingendo il volume dosato di plastica fusa attraverso l’ugello, la materozza, i canali di distribuzione e gli attacchi di iniezione.
Difetti comuni di stampaggio, cause fisiche e correzioni di processo
| Difetto riscontrato | Causa tecnica primaria | Azione correttiva in officina |
|---|---|---|
| Bave perimetrali | Pressione di iniezione eccessiva o forza di chiusura insufficiente | Aumentare tonnellaggio pressa o ripristinare il piano di chiusura dello stampo |
| Risucchi e avvallamenti | Spessore parete non uniforme o pressione di mantenimento bassa | Ottimizzare mantenimento e progettare nervature con spessore pari al 60% della parete |
| Incompleti di stampata | Velocità di iniezione bassa o sfiati gas ostruiti | Incrementare temperatura fuso e pulire gli sfiati d’aria sul piano di giunzione |
| Linee di giunzione | Incontro di due fronti di flusso a temperatura insufficiente | Aumentare temperatura dello stampo e modificare posizione del punto di iniezione |
Mantenimento della pressione e fase di raffreddamento
Appena la cavità risulta riempita, la macchina applica una pressione di impaccamento per compensare il ritiro volumetrico del polimero durante il passaggio dallo stato liquido a quello solido.
Il circuito di condizionamento termico dello stampo asporta il calore attraverso canali conformati scavati nell’acciaio, garantendo stabilità geometrica e riducendo il tempo di stazionamento in macchina.
Apertura dello stampo ed espulsione meccanica
Raggiunta la temperatura di sformatura, il piano mobile arretra. I tasselli mobili o i carrelli laterali liberano eventuali sottosquadri geometrici del componente.
La piastra di estrazione avanza spingendo i perni espulsori sul retro del pezzo, consentendo la caduta libera su nastro trasportatore o il prelievo robotizzato.
Parametri critici di controllo del processo
La ripetibilità dimensionale tra le stampate dipende dalla regolazione rigorosa delle temperature del cilindro, della contropressione di dosaggio e del punto di commutazione tra iniezione e mantenimento.
Nei nostri reparti ogni pressa monitora in continuo le curve di pressione per intercettare anomalie prima della consegna dei lotti.
Domande frequenti sull’argomento
Risposte ingegneristiche dirette dal nostro team di officina.
Che differenza intercorre tra tempo di iniezione e tempo ciclo totale?
Il tempo di iniezione riguarda unicamente il riempimento della cavità e dura pochi secondi, mentre il ciclo totale comprende raffreddamento, dosaggio, apertura ed estrazione.
Per quale motivo gli sfiati dell’aria nello stampo sono così determinanti?
Se l’aria intrappolata nella cavità non fuoriesce rapidamente viene compressa dal polimero rovente, causando bruciature da effetto Diesel o parti incomplete.
Related manufacturing processes and guides
Explore engineering documentation, process limits, and material guidelines.

Linee guida di progettazione
Spessori, angoli di sformo e nervature per stampaggio senza difetti.
Materiali termoplastici
Caratteristiche meccaniche di ABS, PP, PC, PA66 e POM.

Costruzione stampi
Officina interna di fresatura CNC ed elettroerosione per stampi in acciaio.
Pronti a valutare il vostro componente?
Inviateci i file 3D e i volumi previsti. Calcoliamo il costo dello stampo e il prezzo pezzo entro due giorni lavorativi.