Cómo funciona el moldeo por inyección: fases del ciclo y prevención de defectos
El moldeo por inyección es un proceso de fabricación cíclico en el que granos de polímero termoplástico se funden dentro de un cilindro calefactado, se homogeneizan mediante un husillo y se inyectan a gran presión en las cavidades de un molde de acero templado. Al enfriarse y solidificar el plástico, el molde se abre y los expulsores extraen la pieza terminada.
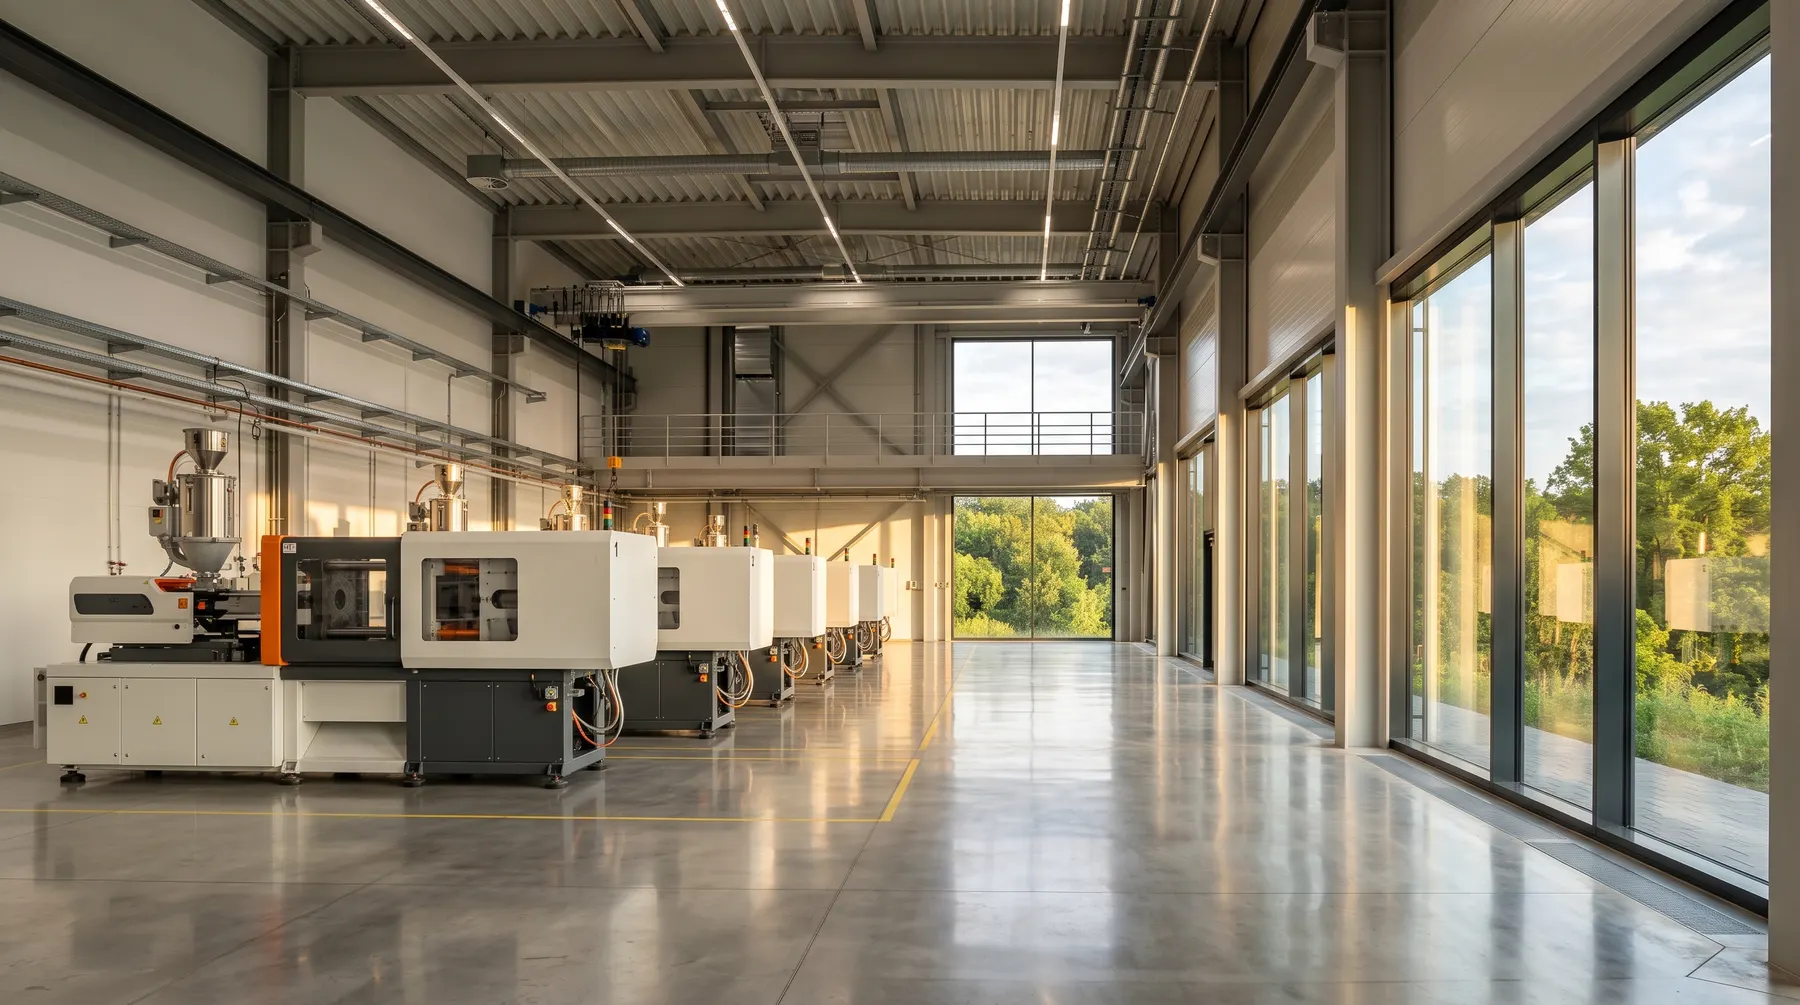
Las seis fases consecutivas del ciclo de inyección termoplástica
El proceso funciona según una secuencia repetitiva de seis pasos que transforma granza plástica en piezas de alta precisión geométrica. La duración total del ciclo oscila entre quince segundos para piezas delgadas y más de un minuto para carcasas robustas.
Paso 1 Cierre del molde: La unidad de cierre presiona las dos mitades del molde aplicando una fuerza calculada para contrarrestar la presión del plástico fundido inyectado.
Paso 2 Inyección: El husillo avanza axialmente como un émbolo impulsando el volumen dosificado de plástico a través de la boquilla, bebedero, canales y entradas hacia las cavidades.
Defectos habituales de moldeo, causas físicas y corrección en máquina
| Defecto detectado | Causa física fundamental | Medida correctora en taller |
|---|---|---|
| Rebabas en bordes | Presión de inyección desmedida o fuerza de cierre baja | Incrementar tonelaje de cierre o ajustar el plano de partición del molde |
| Rechupados superficiales | Paredes excesivamente gruesas o presión de mantenimiento baja | Aumentar mantenimiento y dimensionar nervios al 60% del espesor base |
| Llenado incompleto | Velocidad de inyección insuficiente o salidas de gas obturadas | Subir temperatura de masa y limpiar los venteos de evacuación de aire |
| Líneas de soldadura | Unión de frentes de flujo fríos con fusión defectuosa | Elevar temperatura de molde y cambiar ubicación del punto de entrada |
Presión de mantenimiento y fase de enfriamiento térmico
Una vez llenas las cavidades, la inyectora mantiene una presión constante para compensar la contracción volumétrica del plástico al pasar de estado líquido a sólido.
El circuito de refrigeración integrado en el acero del molde disipa el calor mediante agua circulante, asegurando estabilidad dimensional y reduciendo el tiempo de permanencia en máquina.
Apertura del molde y expulsión mecánica de piezas
Alcanzada la temperatura óptima de extracción, el plato móvil retrocede. Las correderas mecánicas liberan los negativos o formas laterales del componente.
El conjunto de expulsión avanza presionando los expulsores contra caras no visibles de la pieza, permitiendo su caída en cinta transportadora o su retirada mediante robot.
Supervisión continua de los parámetros de moldeo
La uniformidad dimensional a lo largo de miles de piezas exige un control estricto de las temperaturas de cilindro, contrapresión de carga y punto de conmutación.
En nuestras líneas cada prensa monitoriza las curvas de presión para descartar cualquier anomalía antes de proceder al embalaje.
Preguntas técnicas habituales
Respuestas de ingeniería elaboradas por nuestro equipo.
¿Qué diferencia hay entre el tiempo de inyección y el tiempo total de ciclo?
El tiempo de inyección abarca solo el llenado en pocos segundos, mientras que el ciclo total incluye mantenimiento, enfriamiento, dosificación y extracción.
¿Por qué son tan importantes las salidas de aire en el molde?
Si el aire retenido en la cavidad no escapa a tiempo, sufre una fuerte compresión que quema el polímero por efecto diésel o impide el llenado completo.
Related manufacturing processes and guides
Explore engineering documentation, process limits, and material guidelines.

Diseño para inyección
Espesores de pared, salidas y nervaduras para piezas sin defectos.
Materiales plásticos
Propiedades mecánicas y térmicas de ABS, PP, PC, PA66 y POM.

Taller de moldes
Mecanizado de alta velocidad, electroerosión y ajuste de moldes.
¿Listo para valorar su proyecto de moldeo?
Envíe sus archivos 3D y cantidades para calcular costes de molde y pieza en 1 o 2 días laborables.