Fonctionnement du moulage par injection plastique: étapes et prévention des défauts
Le moulage par injection plastique est un procédé de fabrication cyclique où des granulés de polymère thermoplastique sont chauffés et fondus dans un fourreau, homogénéisés par une vis de plastification, puis injectés sous haute pression dans les empreintes d’un moule en acier refroidi. Après solidification de la matière, le moule s’ouvre et des éjecteurs expulsent la pièce.
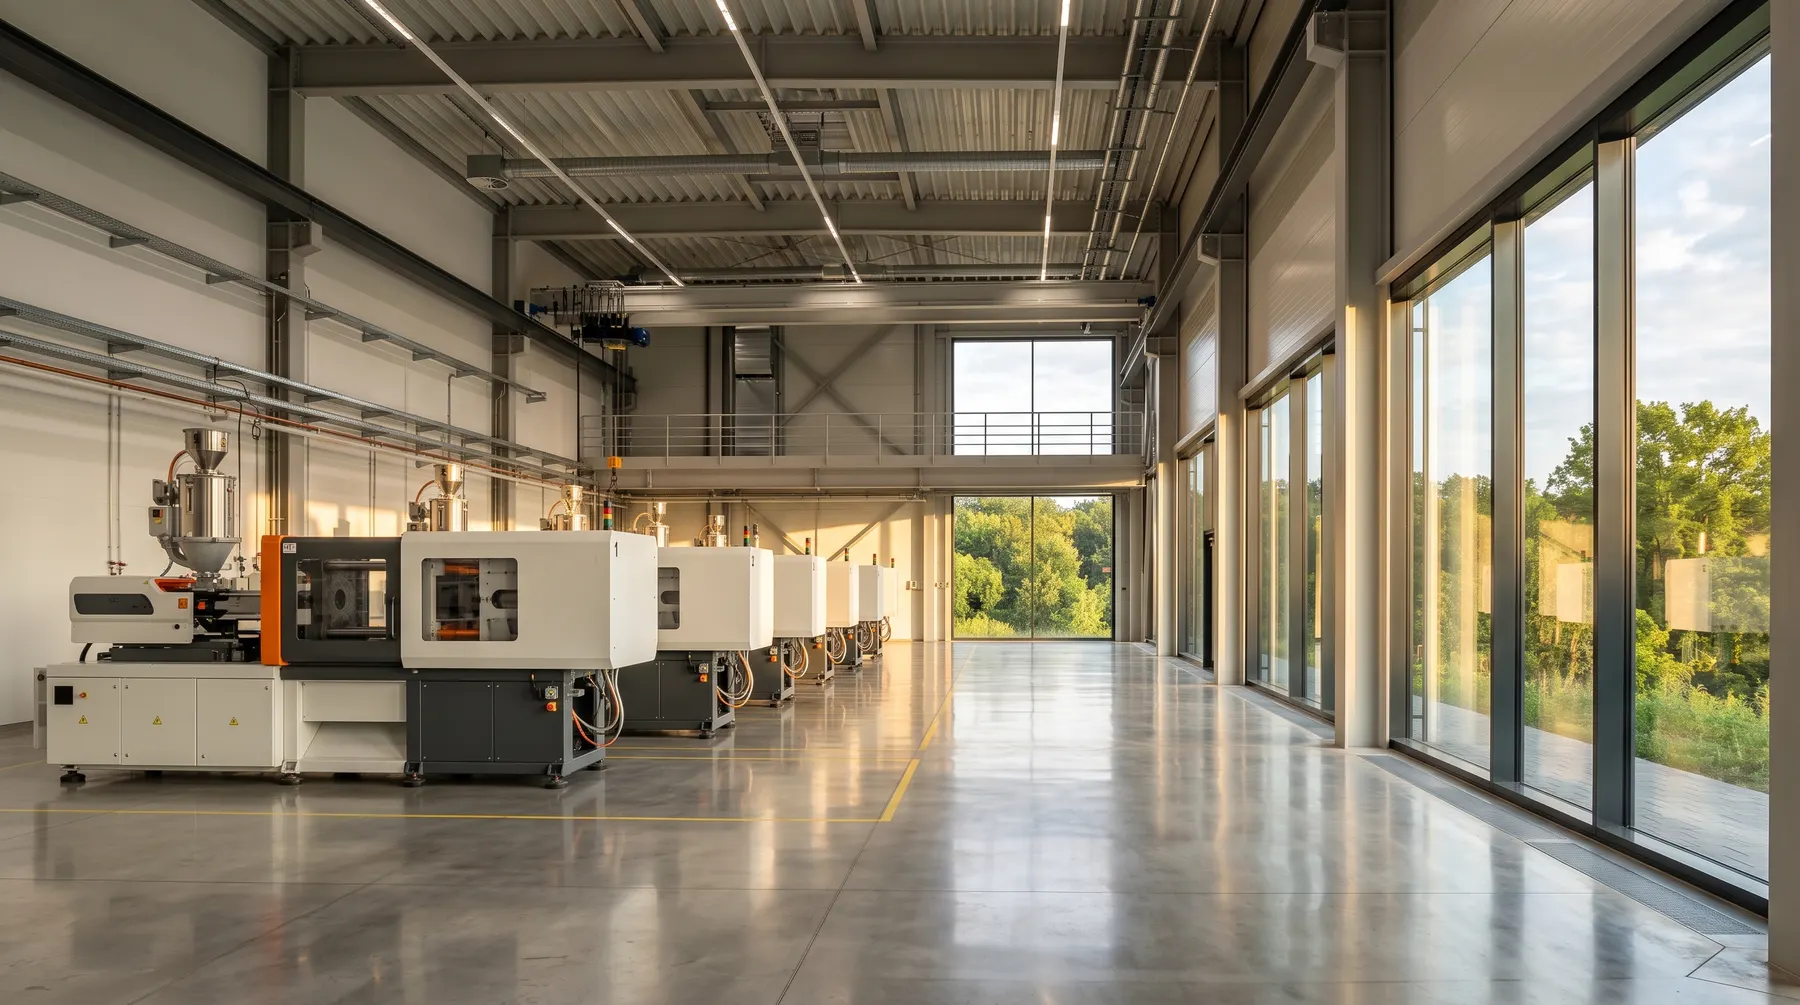
Les six étapes chronologiques du cycle d’injection thermoplastique
Le procédé repose sur une succession répétitive de six étapes transformant des granulés solides en pièces finies d’une grande fidélité géométrique. La durée complète d’un cycle oscille entre quinze secondes pour des composants fins et plus d’une minute pour des carters volumineux.
Étape 1 Verrouillage: L’unité de fermeture applique une force de serrage colossale pour maintenir les deux parties du moule jointes face à la poussée de la matière injectée.
Étape 2 Injection: La vis avance linéairement tel un piston pour pousser le volume de plastique fondu à travers la buse, les canaux d’alimentation et les seuils d’injection.
Défauts de moulage fréquents, origines physiques et réglages correctifs
| Défaut constaté | Cause physique principale | Action corrective à l’atelier |
|---|---|---|
| Bavures périphériques | Pression d’injection trop forte ou fermeture insuffisante | Augmenter le tonnage de la presse ou rectifier le plan de joint du moule |
| Retassures et creux | Parois d’épaisseur excessive ou maintien insuffisant | Accroître la pression de maintien et concevoir des nervures à 60% de l’épaisseur |
| Pièces incomplètes | Vitesse d’injection trop faible ou évents bouchés | Augmenter la température de fusion et nettoyer les évents d’évacuation d’air |
| Lignes de soudure | Rencontre de deux flux froids avec fusion incomplète | Élever la température de l’outillage et repositionner le seuil d’injection |
Maintien sous pression et phase de refroidissement thermique
Dès que les empreintes sont remplies, la presse maintient une pression contrôlée pour compenser la contraction thermique du plastique lors de sa transition vers l’état solide.
Le réseau de thermorégulation interne évacue la chaleur par des canaux percés dans l’acier, garantissant la tenue géométrique et raccourcissant le cycle machine.
Ouverture du moule et éjection mécanique des pièces
Une fois la température de démoulage atteinte, le plateau mobile recule. Les tiroirs latéraux mécaniques libèrent les formes en contre-dépouille.
La batterie d’éjection s’actionne pour pousser les tiges d’éjection contre la face cachée de la pièce, permettant sa chute ou son retrait par robot.
Surveillance continue des paramètres de moulage
La régularité dimensionnelle repose sur la stabilité thermique du fourreau, la vitesse de dosage et la précision de la commutation vers la pression de maintien.
Dans notre usine, chaque presse enregistre les courbes de pression afin d’éliminer toute dérive avant le conditionnement.
Questions techniques fréquentes
Réponses précises formulées par nos spécialistes outillage.
Quelle différence existe entre temps d’injection et temps de cycle total?
Le temps d’injection correspond uniquement au remplissage des empreintes en quelques secondes, alors que le cycle total inclut maintien, refroidissement, dosage et éjection.
Pourquoi les évents d’évacuation d’air sont-ils primordiaux sur un moule?
Sans évents suffisants, l’air enfermé dans l’outillage subit une violente compression qui brûle la matière par effet Diesel ou bloque le remplissage.
Related manufacturing processes and guides
Explore engineering documentation, process limits, and material guidelines.

Règles de conception
Épaisseurs, angles de dépouille et nervures pour moules fiables.
Matières plastiques
Propriétés mécaniques et thermiques de l’ABS, du PP, du PC et du PA66.

Atelier de moules
Usinage grande vitesse, électroérosion et rectification d’acier.
Prêt à étudier vos pièces et moules?
Transmettez vos modèles 3D et quantités cibles pour un chiffrage rapide sous un à deux jours ouvrés.