Sélection des polymères thermoplastiques pour le moulage par injection
Le choix d’un polymère d’injection répond aux sollicitations réelles de la pièce: l’ABS offre bel aspect et tenue aux chocs, le Polypropylène assure inertie chimique et charnières souples, le Polycarbonate confère transparence et résistance mécanique élevée, tandis que le Polyamide chargé en fibres de verre constitue une solution de choix pour les pièces structurelles.
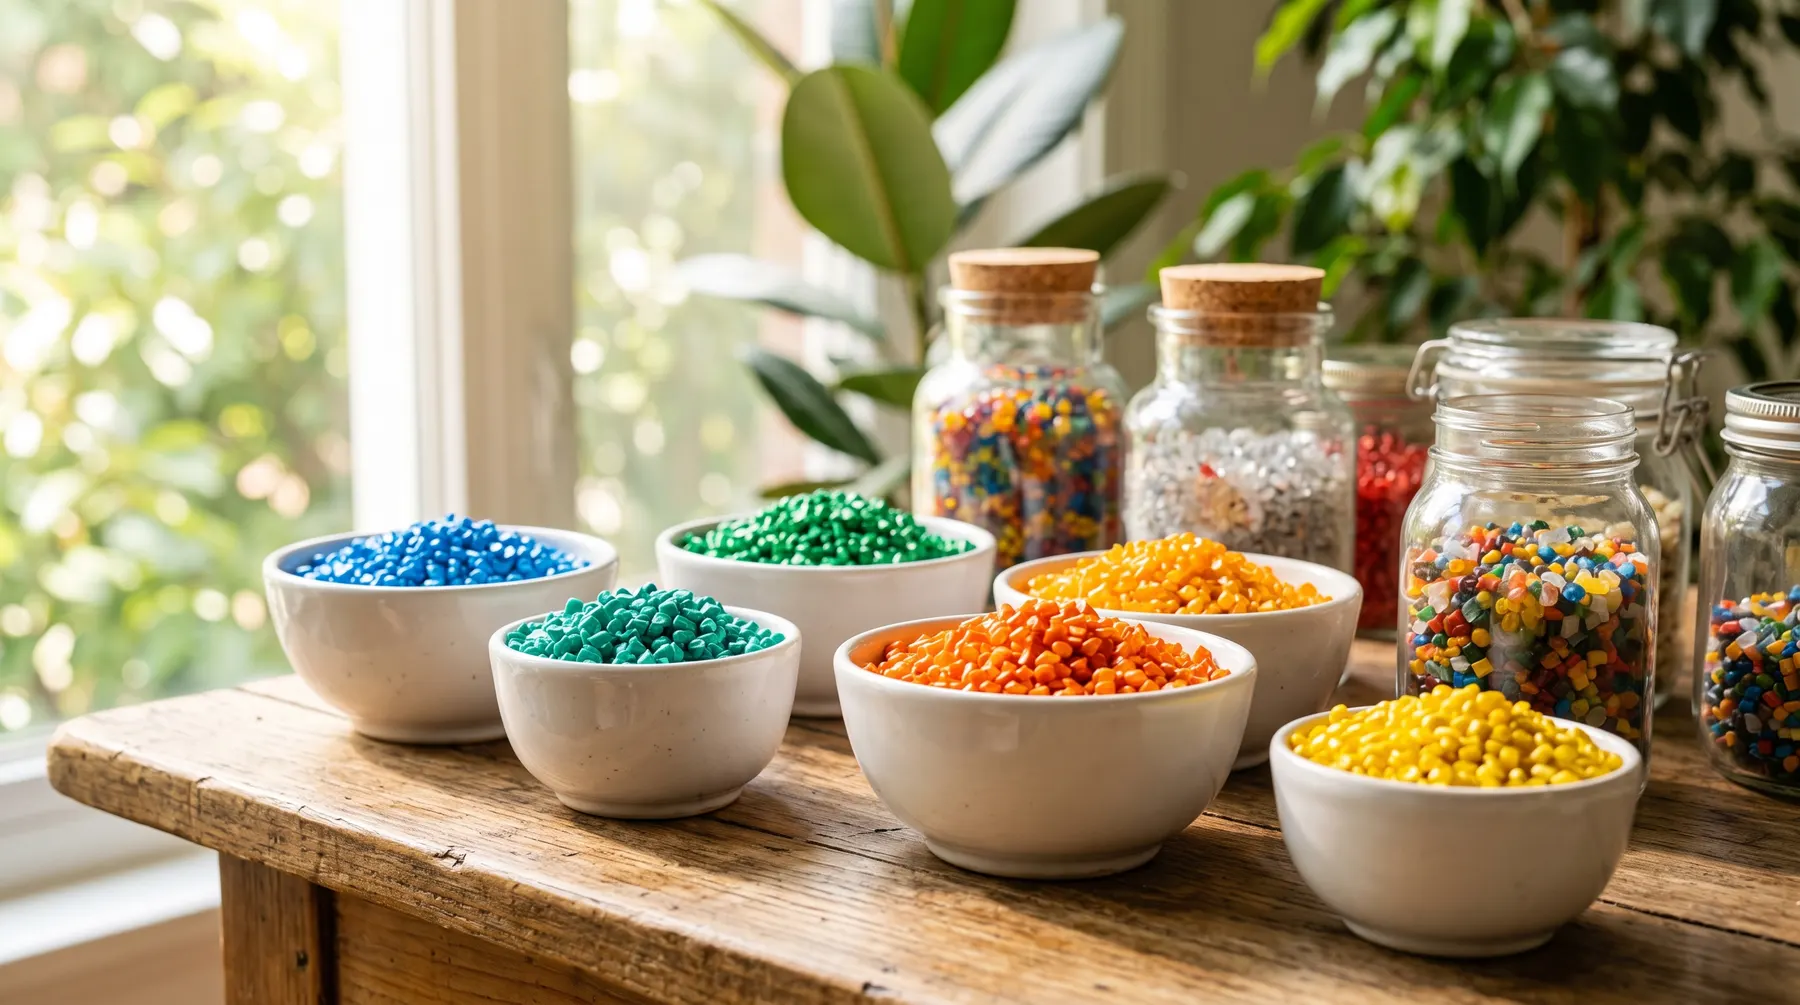
Critères industriels pour le choix d’une résine de moulage
Le choix d’une matière implique de concilier contraintes mécaniques, température de service continu, résistance aux produits chimiques et exigences esthétiques du produit fini.
Chaque matière possède un comportement de retrait spécifique au refroidissement qu’il convient d’intégrer dès la programmation de l’usinage des empreintes du moule.
Comparatif technique des principaux thermoplastiques de production
| Polymère | Résistance en traction | Température sous charge (HDT) | Retrait volumique moyen |
|---|---|---|---|
| ABS standard | 40 à 50 MPa | 85 à 100 °C | 0.4% à 0.7% |
| Polypropylène (PP) | 25 à 35 MPa | 80 à 100 °C | 1.2% à 2.0% |
| Polycarbonate (PC) | 60 à 75 MPa | 125 à 140 °C | 0.5% à 0.7% |
| Polyamide PA66 (GF30) | 140 à 180 MPa | 200 à 240 °C | 0.3% à 0.6% |
| Polyoxyméthylène (POM) | 60 à 70 MPa | 110 à 125 °C | 1.8% à 2.2% |
Polymères amorphes et polymères semi-cristallins
Les résines amorphes comme l’ABS, le Polycarbonate et le PMMA possèdent des chaînes moléculaires désordonnées, offrant un faible retrait, une haute fidélité dimensionnelle et une translucidité optique remarquable.
Les polymères semi-cristallins tels que le PP, le PE et le POM renferment des zones cristallisées denses conférant résistance aux frottements et insensibilité aux solvants, mais exigent une régulation thermique rigoureuse pour éviter les gauchissements.
Charges de renfort et additifs fonctionnels
L’incorporation de fibres de verre de quinze à cinquante pour cent améliore la résistance mécanique et la rigidité en flexion tout en réduisant considérablement le retrait.
Il est possible d’ajouter des retardateurs de flamme conformes aux exigences UL94 V0, des stabilisants aux rayons ultraviolets pour extérieur ou des agents antistatiques.
Origine certifiée des matières et conformité européenne
Nous transformons exclusivement des granulés neufs provenant de fabricants reconnus, accompagnés de certificats matière et de fiches de données de sécurité détaillées.
Toutes nos fabrications destinées au marché européen sont conformes aux règlements REACH et à la directive environnementale RoHS.
Questions techniques fréquentes
Réponses précises formulées par nos spécialistes outillage.
Peut-on changer de matière après fabrication de l’outillage?
Uniquement si la nouvelle résine possède un retrait équivalent. Remplacer une résine amorphe par une matière semi-cristalline modifierait les dimensions finales de la pièce.
Délivrez-vous des certificats de conformité matière pour les pièces?
Oui, nous joignons à nos livraisons les fiches techniques des producteurs de polymères ainsi que les attestations RoHS et REACH correspondantes.
Related manufacturing processes and guides
Explore engineering documentation, process limits, and material guidelines.

Règles de conception
Directives de dessin pour prévenir les défauts géométriques.
Conformité européenne
Exigences REACH et RoHS pour importer des composants en Europe.
Surmoulage plastique caoutchouc
Liaison moléculaire entre inserts métalliques, polymères et élastomères.
Prêt à étudier vos pièces et moules?
Transmettez vos modèles 3D et quantités cibles pour un chiffrage rapide sous un à deux jours ouvrés.