Selezione dei materiali termoplastici per lo stampaggio ad iniezione
La scelta del materiale polimerico per stampaggio ad iniezione dipende dai requisiti funzionali della parte: l’ABS offre stabilità dimensionale e finitura estetica, il Polipropilene garantisce resistenza chimica e cerniere integrali, il Policarbonato assicura trasparenza e resistenza all’urto, mentre la Poliammide con fibra di vetro offre elevate prestazioni strutturali.
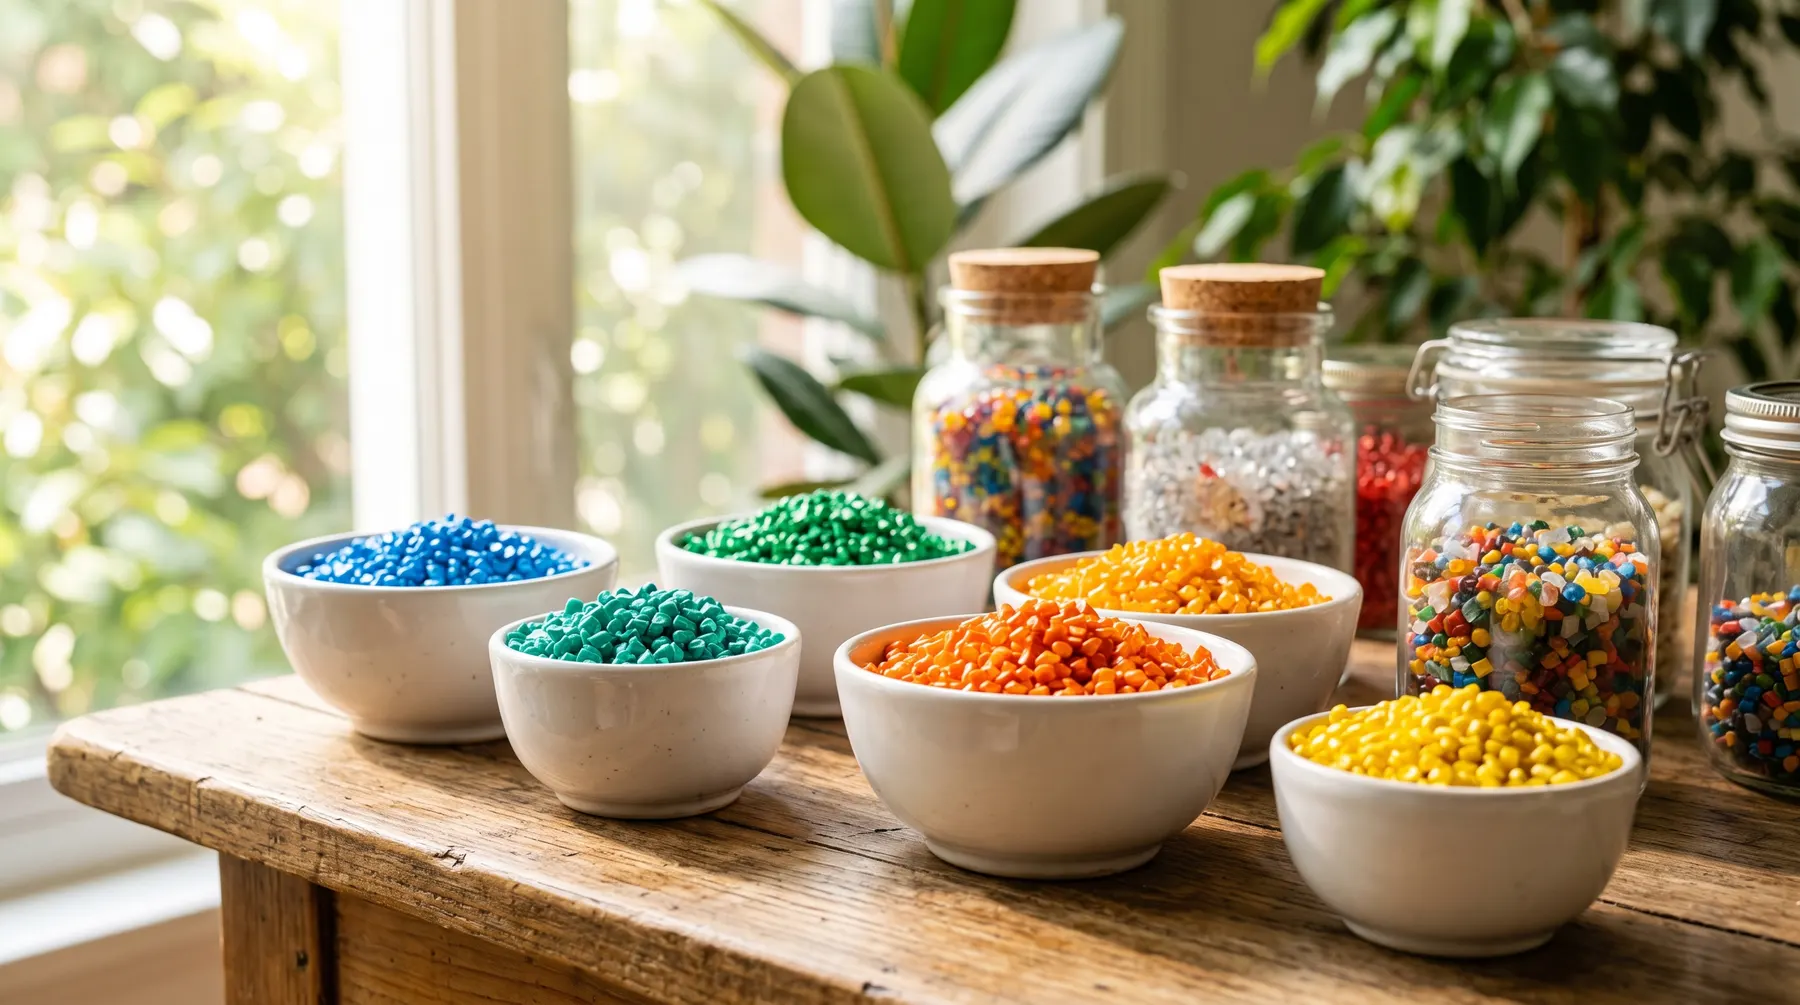
Criteri ingegneristici per l’identificazione del polimero ottimale
Selezionare la resina corretta richiede di bilanciare sollecitazioni meccaniche in esercizio, temperature d’impiego continuo, contatto chimico con oli o solventi e requisiti estetici del mercato finale.
Ogni polimero presenta un ritiro volumetrico caratteristico durante la fase di raffreddamento che deve essere integrato con precisione matematica nella fresatura delle cavità dello stampo.
Confronto proprietà tecniche dei principali polimeri termoplastici
| Polimero | Resistenza a trazione | Temperatura inflessione (HDT) | Ritiro tipico stampo |
|---|---|---|---|
| ABS standard | 40 a 50 MPa | 85 a 100 °C | 0.4% a 0.7% |
| Polipropilene (PP) | 25 a 35 MPa | 80 a 100 °C | 1.2% a 2.0% |
| Policarbonato (PC) | 60 a 75 MPa | 125 a 140 °C | 0.5% a 0.7% |
| Poliammide PA66 (GF30) | 140 a 180 MPa | 200 a 240 °C | 0.3% a 0.6% |
| Poliossimetilene (POM) | 60 a 70 MPa | 110 a 125 °C | 1.8% a 2.2% |
Polimeri amorfi contro polimeri semicristallini
I polimeri amorfi come ABS, Policarbonato e PMMA presentano una struttura molecolare disordinata che garantisce ritiri contenuti, eccezionale precisione dimensionale e ottima trasparenza ottica.
I polimeri semicristallini come PP, PE e POM possiedono domini cristallini ordinati che offrono superiore resistenza all’abrasione e inerzia chimica, ma esigono una progettazione termica dello stampo molto curata per prevenire deformazioni.
Cariche rinforzanti e additivi prestazionali
L’aggiunta di fibre di vetro corte dal quindici al cinquanta percento incrementa notevolmente la rigidezza flessionale e la stabilità termica, riducendo sensibilmente il ritiro lineare.
È possibile incorporare additivi ritardanti di fiamma conformi alla classe UL94 V0, stabilizzanti anti UV per esposizione all’aperto e modificatori elastomerici per migliorare la resilienza a basse temperature.
Certificazioni dei materiali e conformità per esportazione
Lavoriamo esclusivamente granuli vergini certificati dai maggiori produttori internazionali e locali, corredati da schede tecniche ufficiali e certificati di analisi di lotto.
Tutti i lotti impiegati per forniture europee rispettano i regolamenti ambientali REACH e la direttiva RoHS, con assenza totale di sostanze pericolose.
Domande frequenti sull’argomento
Risposte ingegneristiche dirette dal nostro team di officina.
È possibile modificare il materiale plastico dopo la costruzione dello stampo?
Solo se il nuovo materiale presenta un coefficiente di ritiro affine. Il passaggio da un polimero amorfo a uno semicristallino altera le quote finali del pezzo.
Fornite certificati di conformità e schede tecniche per i materiali utilizzati?
Sì, ogni fornitura è accompagnata dalla scheda tecnica ufficiale del produttore della resina e dal certificato di conformità RoHS e REACH.
Related manufacturing processes and guides
Explore engineering documentation, process limits, and material guidelines.

Linee guida di progettazione
Regole geometriche per evitare ritiri e difetti strutturali nel componente.
Conformità CE e RoHS
Requisiti documentali per l’importazione di parti plastiche in Europa.
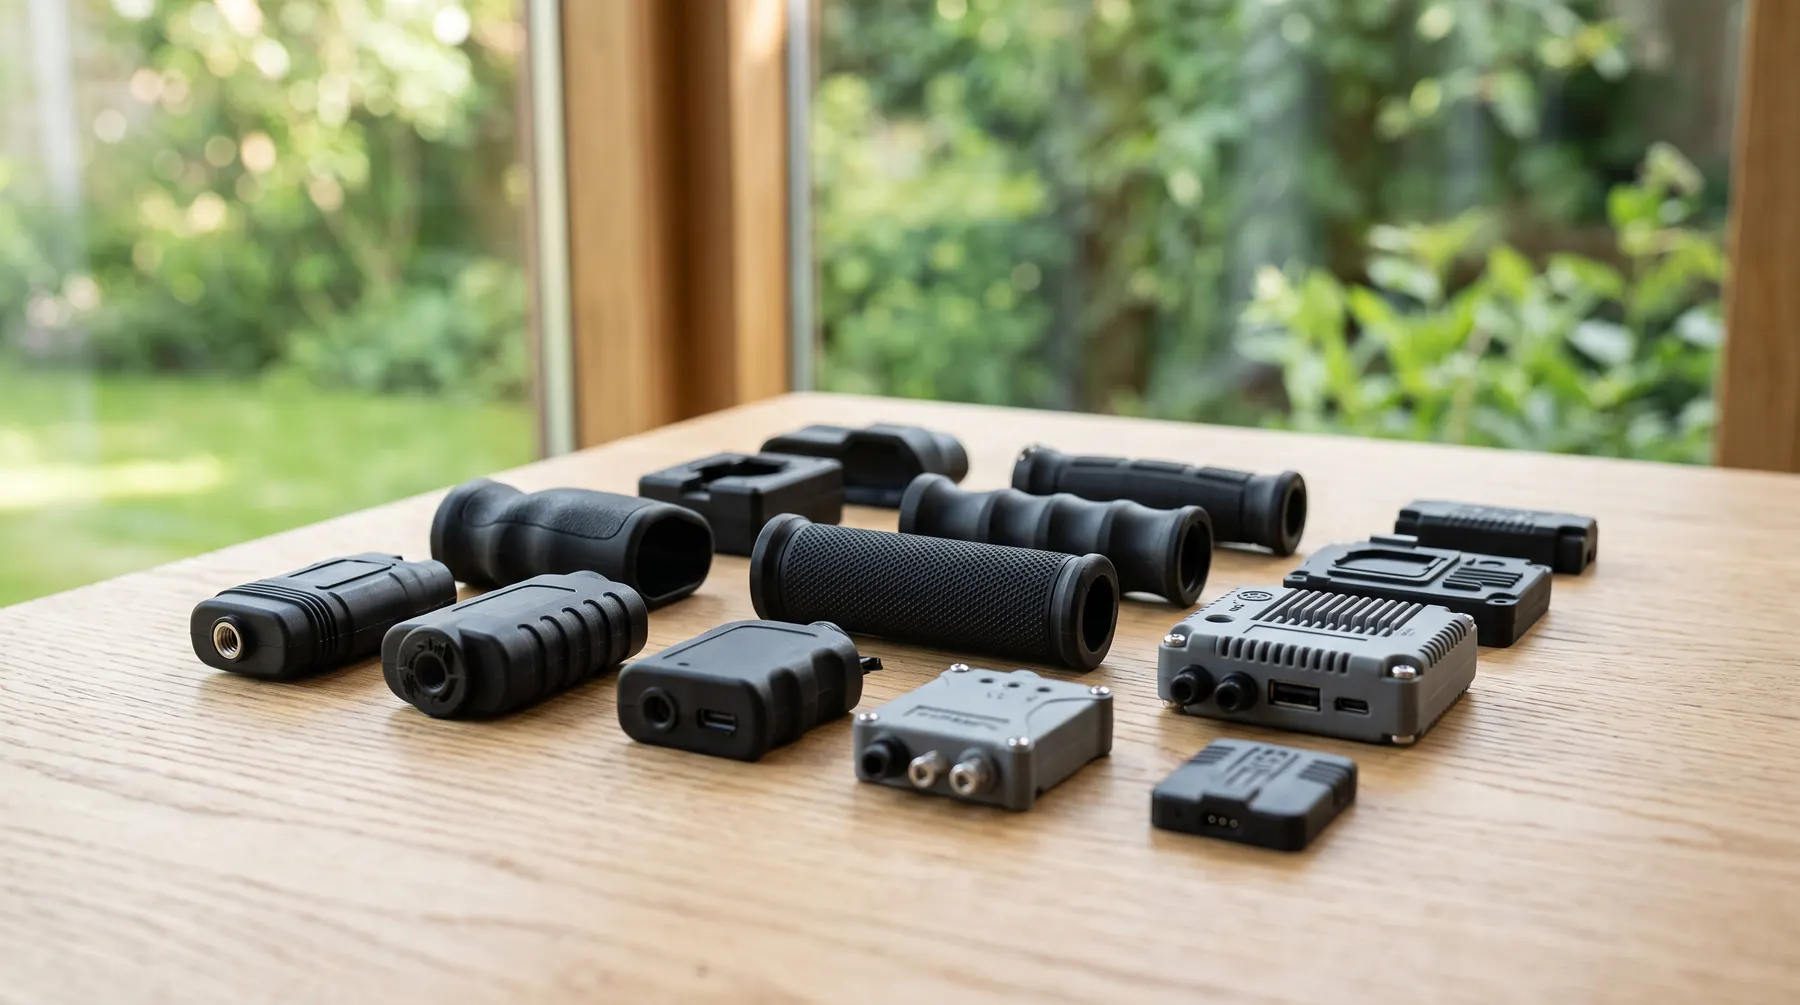
Costampaggio plastica gomma
Adesione molecolare tra inserti metallici, tecnopolimeri e gomma vulcanizzata.
Pronti a valutare il vostro componente?
Inviateci i file 3D e i volumi previsti. Calcoliamo il costo dello stampo e il prezzo pezzo entro due giorni lavorativi.