Costruzione stampi a iniezione e tranciatura in officina interna
Ningbo Haiming Electronics opera come produttore stampi plastica con una propria attrezzeria interna a Ninghai, Ningbo. Gestendo direttamente fresatura CNC, elettroerosione EDM, microforatura, montaggio e collaudo T1, eliminiamo le incomprensioni tipiche del subappalto e garantiamo ai buyer europei tempi certi e controllo assoluto sulle tolleranze.

Il valore di un’attrezzeria integrata nella fabbrica
Negli appalti industriali, affidarsi a stampisti esterni dislocati lontano dalle presse comporta ritardi nelle messe a punto, scarico di responsabilità in caso di difetti e costi occulti di trasporto per ogni modifica.
Nel nostro impianto il costruttore dello stampo e il responsabile del reparto presse lavorano nello stesso edificio, consentendo messe a punto immediate durante le prove di stampaggio T1.
Acciai impiegati nella costruzione degli stampi
| Sigla acciaio | Durezza indicativa | Impiego tipico e ciclo vita |
|---|---|---|
| Acciaio al carbonio S50C / 1050 | HB 170-210 | Piastre portastampo, tasselli di spinta ed elementi strutturali |
| P20 / 1.2311 pretemprato | HRC 28-32 | Cavità per lotti medi, buona lucidabilità e stabilità termica |
| 718H / 1.2738 pretemprato alto rendimento | HRC 33-38 | Particolari estetici con finiture fotoincise o lucide |
| NAK80 temprato per elettroerosione | HRC 38-42 | Cavità di precisione con elevato grado di lucidatura a specchio |
| S136 / 1.2083 inossidabile temprato a cuore | HRC 48-52 | Resine corrosive (PVC, ritardanti di fiamma) e lucidatura ottica |
Macchine utensili e lavorazioni dell’officina
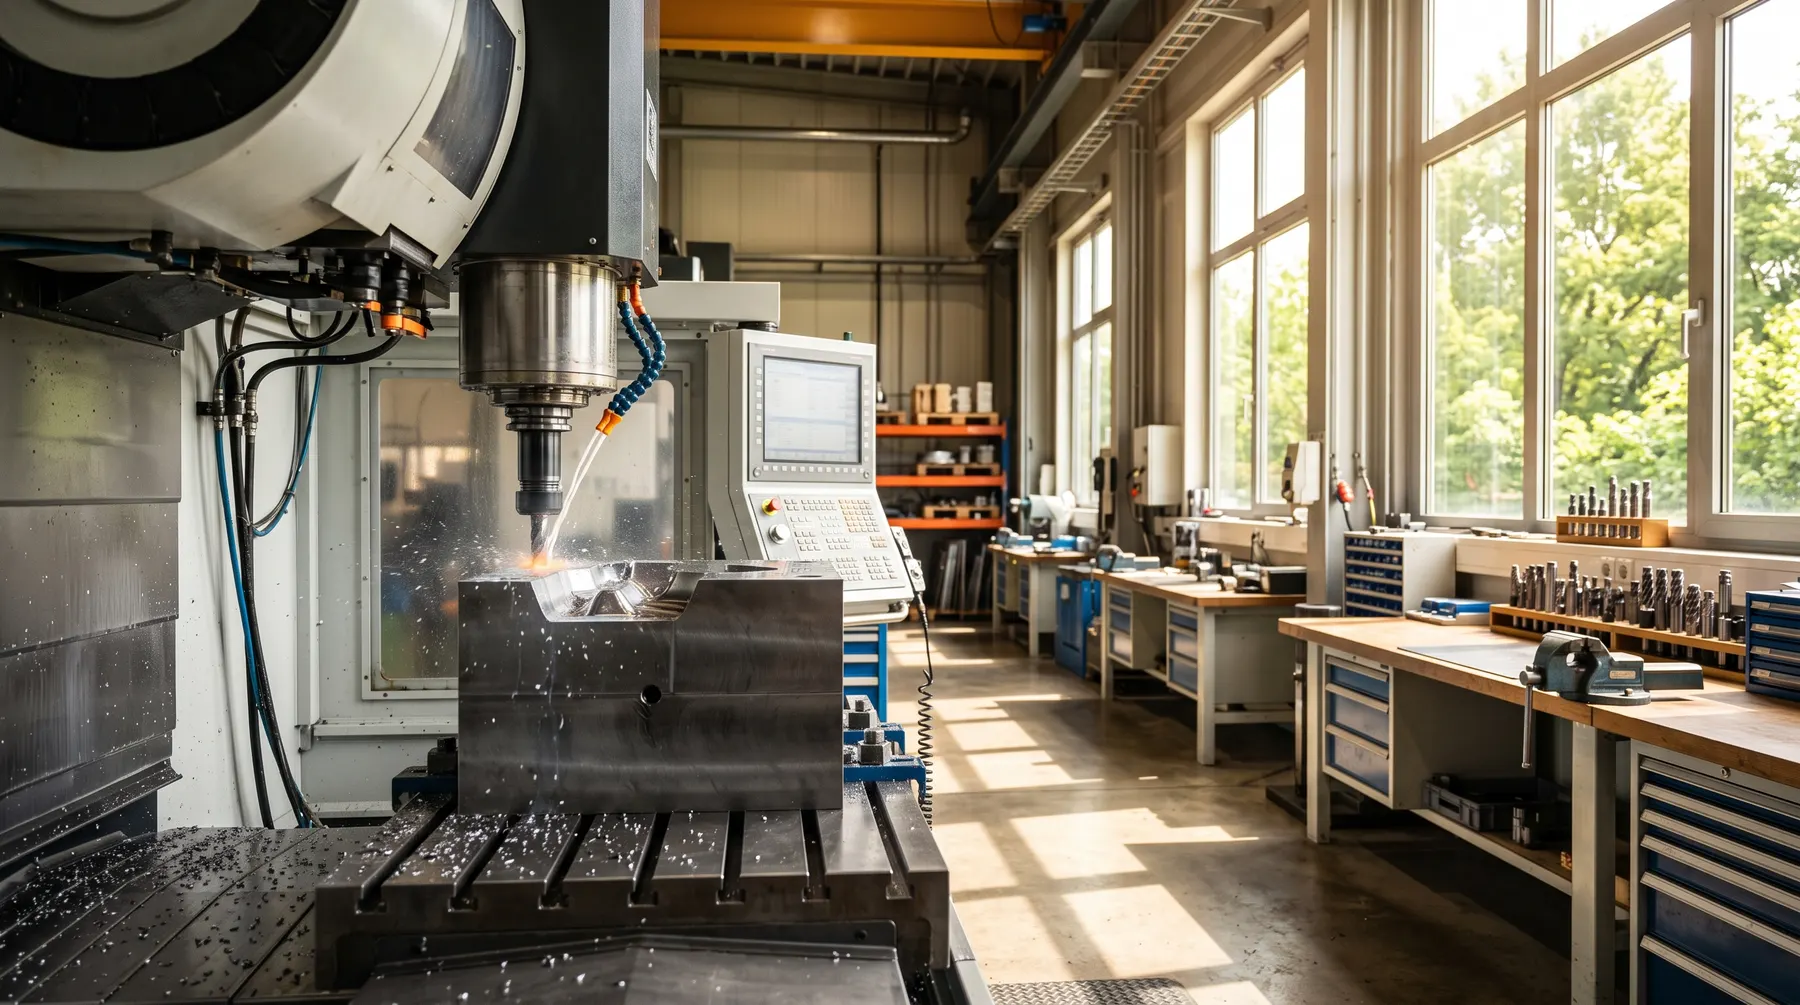
L’attrezzeria dispone di centri di lavoro verticali CNC per la sgrossatura e finitura delle cavità, macchine per elettroerosione a tuffo per cave profonde e spigoli vivi, rettifiche tangenziali e torni paralleli.
Ogni componente dello stampo viene controllato durante le varie fasi di lavorazione per garantire che gli allineamenti tra punzone e matrice rispettino le tolleranze di progetto.

Procedura di campionatura T1 e verbale di collaudo
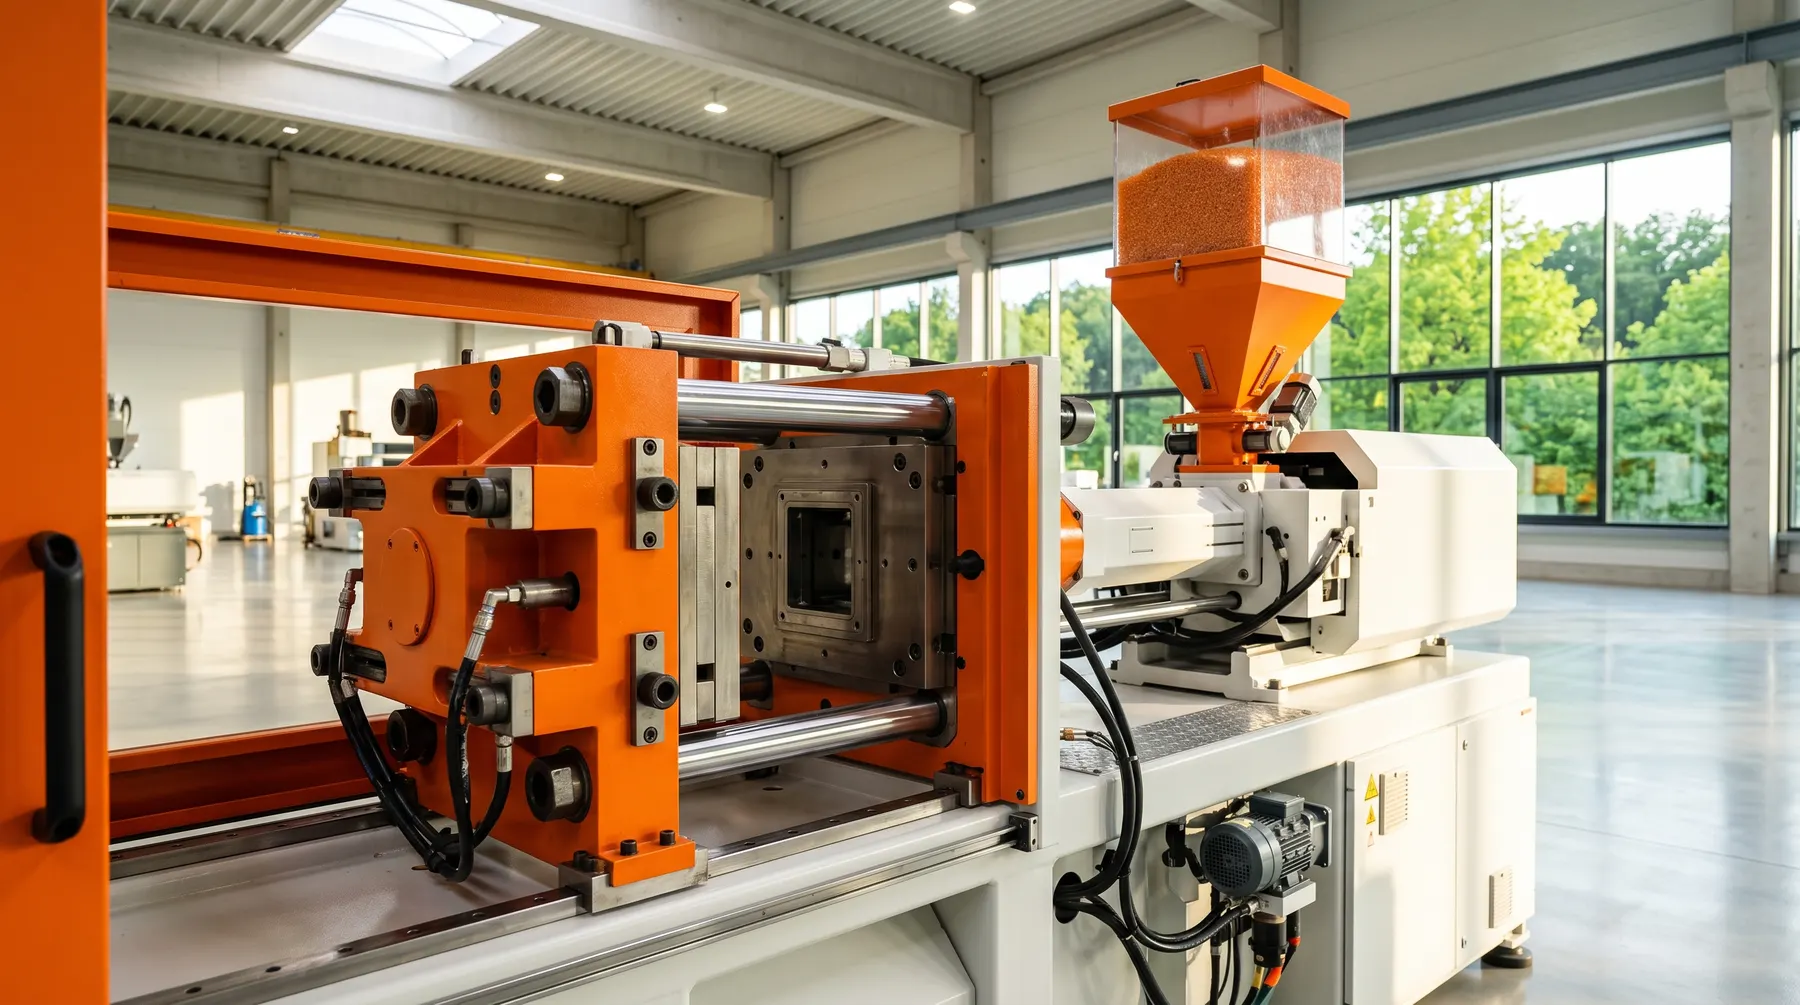
Al completamento del montaggio, lo stampo viene montato su una pressa del reparto iniezione per la prima prova di stampaggio T1 con la resina stabilita a contratto.
I primi pezzi estratti vengono misurati con micrometri, calibri digitali e proiettori di profilo. Il cliente riceve una serie di foto dettagliate e un set di campioni fisici inviati via corriere aereo per il benestare finale.
Manutenzione preventiva e conservazione delle attrezzature
Dopo ogni ciclo di produzione, lo stampo viene smontato, ripulito dai residui di polimero, lubrificato con protettivi anticorrosione e archiviato in scaffalature dedicate con codice identificativo univoco.
La manutenzione ordinaria delle guarnizioni, degli estrattori e degli o-ring dei canali di raffreddamento è interamente a nostro carico per tutta la durata concordata della commessa.
Domande frequenti
Risposte dirette e verificabili su produzione, materiali e standard.
Quanto tempo richiede la costruzione di uno stampo semplice?
Per stampi a impronta singola o a due cavità, il tempo tipico per la prova T1 varia tra 20 e 30 giorni lavorativi dalla conferma dei file CAD.
Cosa succede se i campioni T1 presentano quote fuori tolleranza?
Se lo scostamento è imputabile a un errore di lavorazione dell’officina, la correzione dello stampo viene eseguita a nostre spese prima dell’invio dei nuovi campioni T2.
Fornite i file 3D costruttivi dello stampo?
Sì, su richiesta del cliente e come pattuito nel contratto, possiamo fornire i file 3D complessivi dell’attrezzatura unitamente allo stampo fisico.
Potete modificare stampi costruiti da altri produttori?
Valutiamo l’adattamento di stampi esistenti trasferiti nella nostra fabbrica, verificando le quote di interfaccia con le nostre presse prima di avviare il lavoro.
Come sono gestiti i canali caldi?
Per stampi che richiedono iniezione a canale caldo collaboriamo con costruttori collaudati come Yudo o Mold-Masters, integrando gli ugelli nel progetto fin dal principio.
Lavorazioni collegate e guide
Approfondisci le lavorazioni disponibili presso il nostro stabilimento di Ninghai.
Stampaggio ad iniezione Cina
La panoramica completa sulla fornitura industriale con desk europeo.
Linee guida di progettazione
Regole pratiche per spessori parete, sformi e tolleranze DIN ISO.
Richiedi un preventivo
Invia i modelli 3D per una stima economica accurata dello stampo.
Desiderate valutare la fattibilità del vostro pezzo?
Inviateci i modelli 3D in formato STEP unitamente alle tavole 2D per un riscontro rapido dal nostro desk europeo.