Fabrication de moules d’injection plastique en atelier interne
Ningbo Haiming Electronics opère en tant que fabricant de moules avec son propre atelier d’outillage à Ninghai, Ningbo. En assurant nous mêmes le fraisage CNC, l’électroérosion EDM, les ajustages manuels et les essais T1 sur presse, nous évitons les litiges de sous traitance et garantissons aux donneurs d’ordre européens un respect rigoureux des tolérances.

L’avantage d’un outilleur intégré au site de production
Dans les fabrications industrielles, déléguer l’usinage du moule à des ateliers tiers éloignés des presses génère des lenteurs d’ajustage, des renvois de responsabilité en cas de bavures et des coûts de transport pour chaque mise au point.
Dans notre usine, l’outilleur mouliste et le responsable d’atelier d’injection travaillent dans le même bâtiment, permettant des mises au point immédiates dès le premier coup de presse T1.
Aciers employés pour la réalisation des outillages
| Nuance d’acier | Dureté indicative | Domaine d’emploi et longévité |
|---|---|---|
| Acier de construction S50C / 1050 | HB 170-210 | Plaques arrières, carcasses standard et cales d’éjection |
| P20 / 1.2311 pré-traité | HRC 28-32 | Empreintes pour moyennes séries, bonne usinabilité et stabilité |
| 718H / 1.2738 pré-traité haute dureté | HRC 33-38 | Surfaces polies grainées ou pièces avec exigences esthétiques |
| NAK80 pour électroérosion fine | HRC 38-42 | Cavités de haute précision et polissage miroir sans traitement thermique |
| S136 / 1.2083 inoxydable trempé à cœur | HRC 48-52 | Polymères corrosifs (PVC, ignifugés) et pièces d’aspect optique |
Parc machines et opérations d’ajustage en atelier
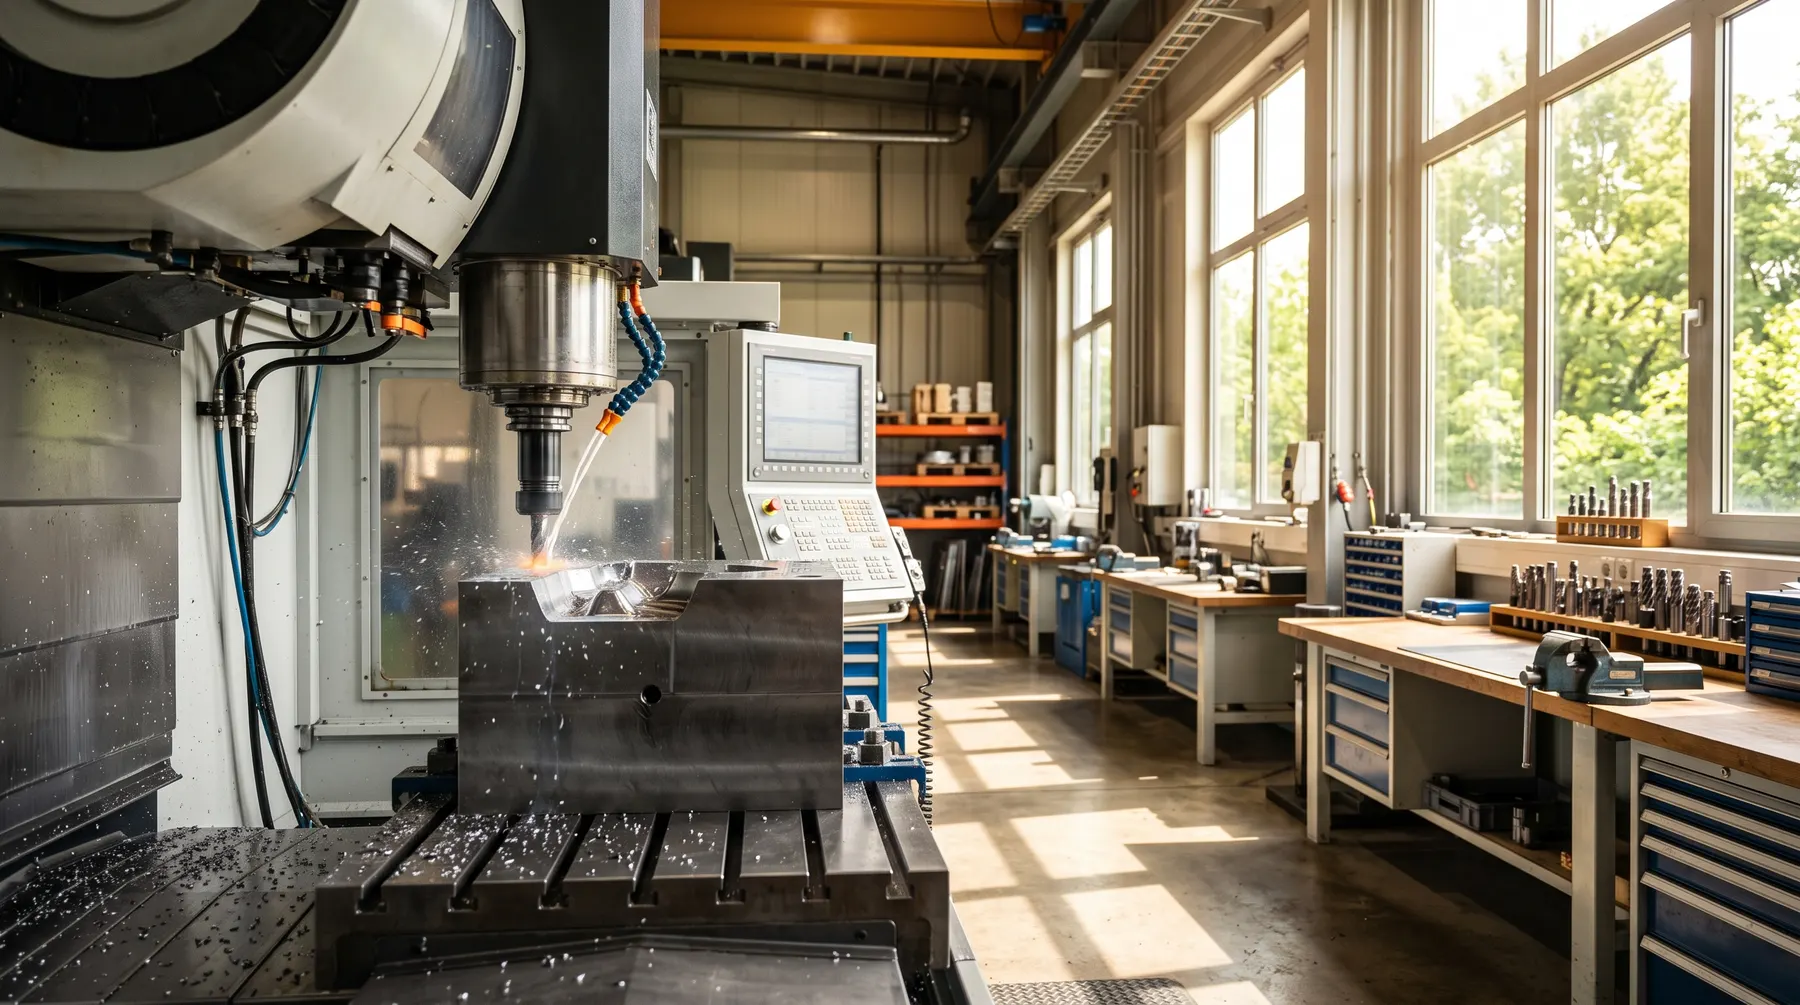
Notre atelier compte des centres d’usinage verticaux CNC pour l’ébauche et la finition des empreintes, des machines d’enfonçage par électroérosion pour les formes profondes et des rectifieuses planes.
Chaque élément d’outillage est mesuré au cours des différentes passes pour garantir que le jeu fonctionnel entre noyau et cavité demeure parfaitement conforme aux cotes théoriques.

Protocole d’essais T1 et rapport de contrôle
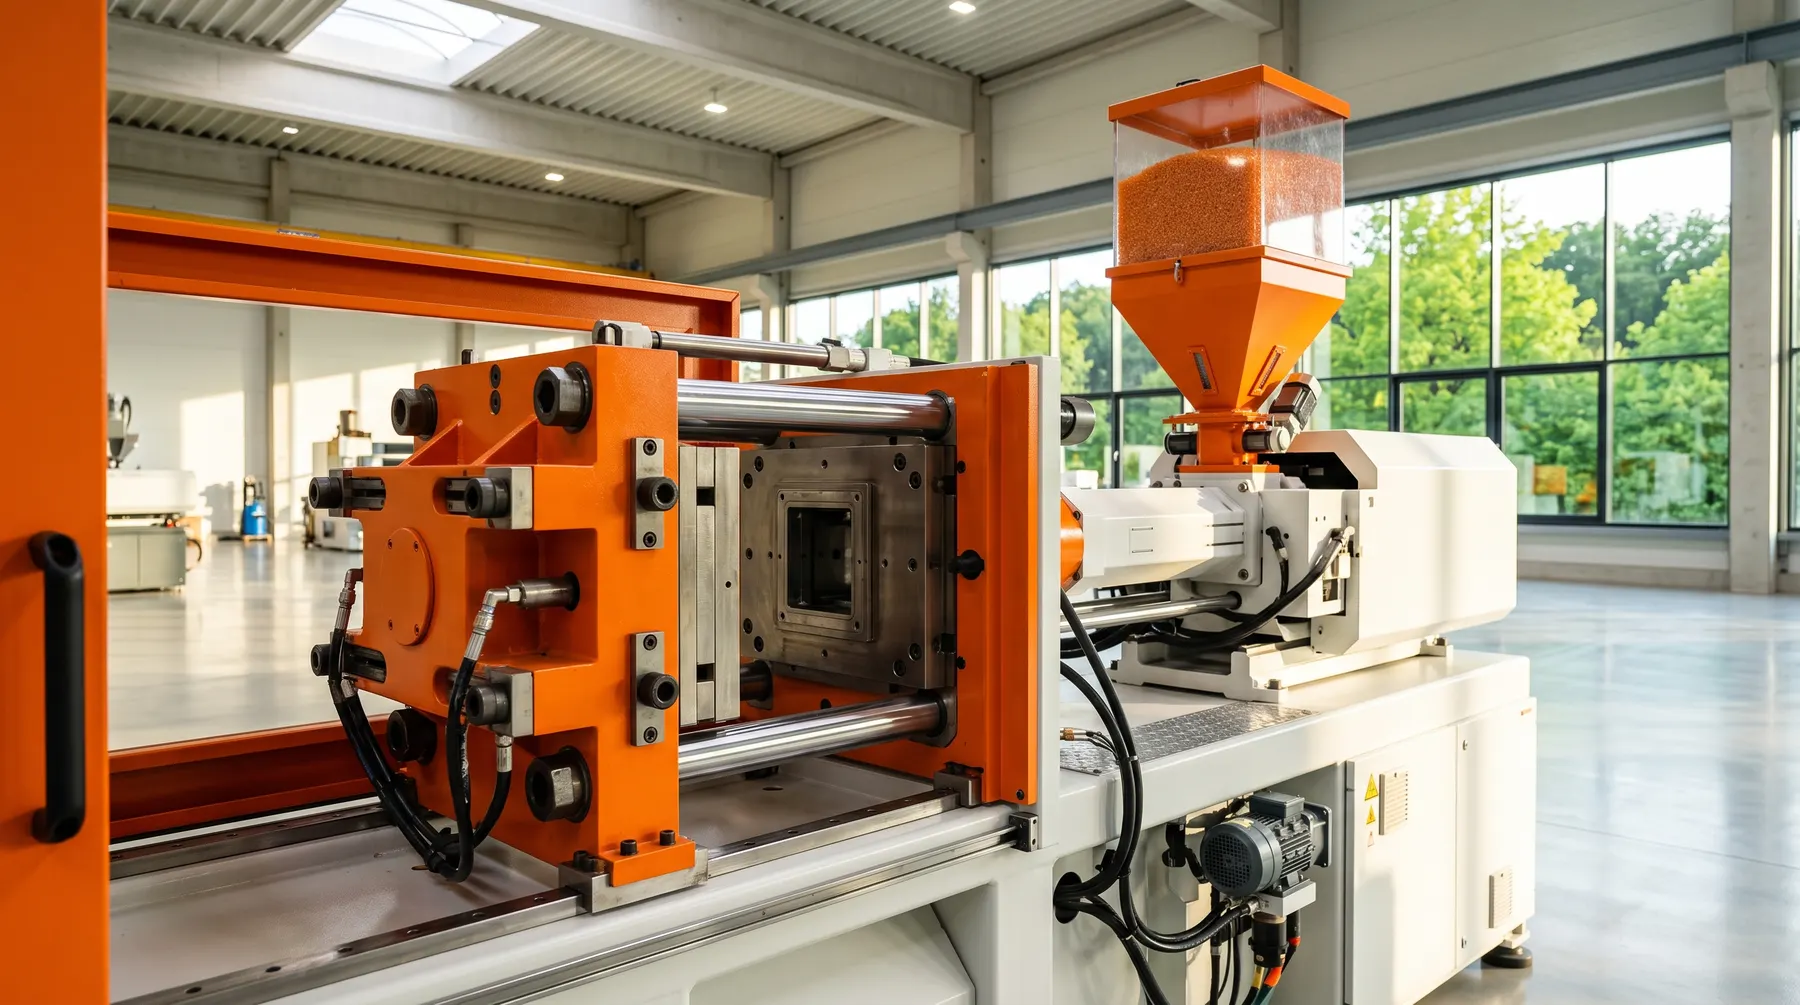
Dès la fin de l’assemblage, le moule est monté sur l’une de nos presses d’injection pour réaliser la première campagne d’essais T1 avec la matière exacte convenue.
Les premières pièces sont mesurées sur projecteur de profil et pieds à coulisse étalonnés. Nous transmettons au client des photographies détaillées ainsi qu’un jeu d’échantillons expédié par colis express pour validation formelle.
Maintenance préventive et conservation des moules
À la clôture de chaque campagne de production, l’outillage est démonté, nettoyé de ses résidus de matière plastique, enduit d’un lubrifiant anticorrosion et rangé dans un casier identifié par son code unique.
Le remplacement préventif des joints toriques de refroidissement, des ressorts et des éjecteurs est intégralement pris en charge par notre atelier pendant toute la durée contractuelle du projet.
Foire aux questions
Réponses techniques sur les procédés et les tolérances.
Combien de temps prend la fabrication d’un moule standard?
Pour un moule simple à une ou deux empreintes, le délai jusqu’à l’essai T1 se situe habituellement entre 20 et 30 jours ouvrés après validation du fichier CAO.
Que se passe t il si les pièces T1 présentent une cote hors tolérance?
Si l’écart provient d’une imprécision d’usinage de notre fait, les reprises sur le moule sont effectuées à notre charge avant l’envoi de nouveaux échantillons T2.
Fournissez vous les fichiers 3D de l’outillage?
Oui, sur demande et conformément à ce qui est convenu dans le contrat de commande, nous transmettons les fichiers d’assemblage 3D complets du moule.
Pouvez vous adapter un moule fabriqué par un autre atelier?
Nous pouvons examiner la compatibilité d’un moule existant transféré chez nous et réaliser les adaptations nécessaires pour nos presses.
Comment gérez vous les canaux chauds?
Pour les moules nécessitant une injection à canaux chauds, nous intégrons des systèmes éprouvés (Yudo, Mold-Masters) dont les buses sont dimensionnées dès la phase d’étude.
Procédés associés et guides
Consultez les autres procédés disponibles dans notre usine de Ninghai.
Moulage par injection plastique Chine
Production industrielle de pièces plastiques avec bureau d’ingénierie en Europe.
Règles de conception et tolérances
Recommandations pour les dépouilles, nervures et classes de tolérance.
Demander un devis
Transmettez vos modèles 3D pour un chiffrage rapide du moule.
Prêt à chiffrer vos outillages et pièces?
Transmettez vos modèles 3D STEP pour une étude technique directe par notre bureau en Europe.